
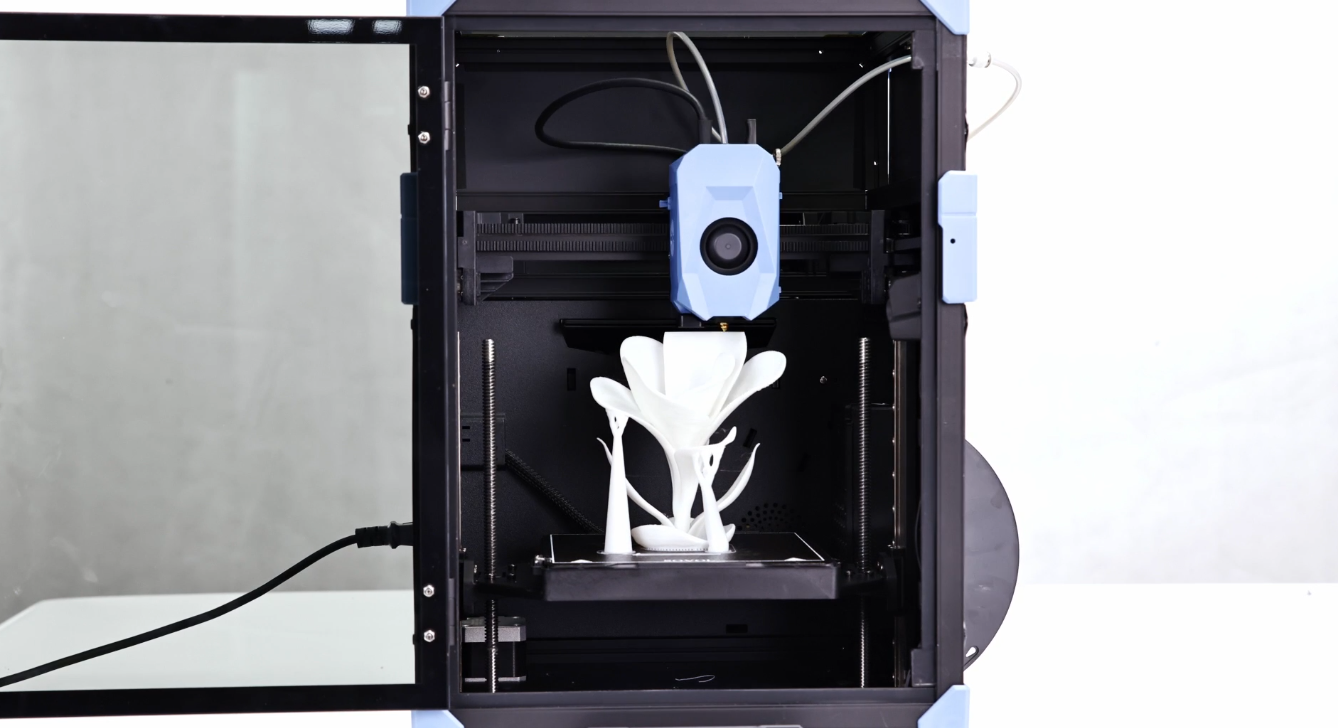
Decoy_3D специально для Sovol Россия.
Принтер с маленьким столом — приговор или особенность? Давайте разбираться. Ко мне в руки попал Sovol Zero с объемом печати 152х152х152 мм.
Для начала немного о принтере. Рама собрана из алюминиевого профиля 15х15мм. По бокам и сзади обшивка из стальных листов толщиной 1 мм, а крышка и дверца из калённого стекла толщиной 3 мм.
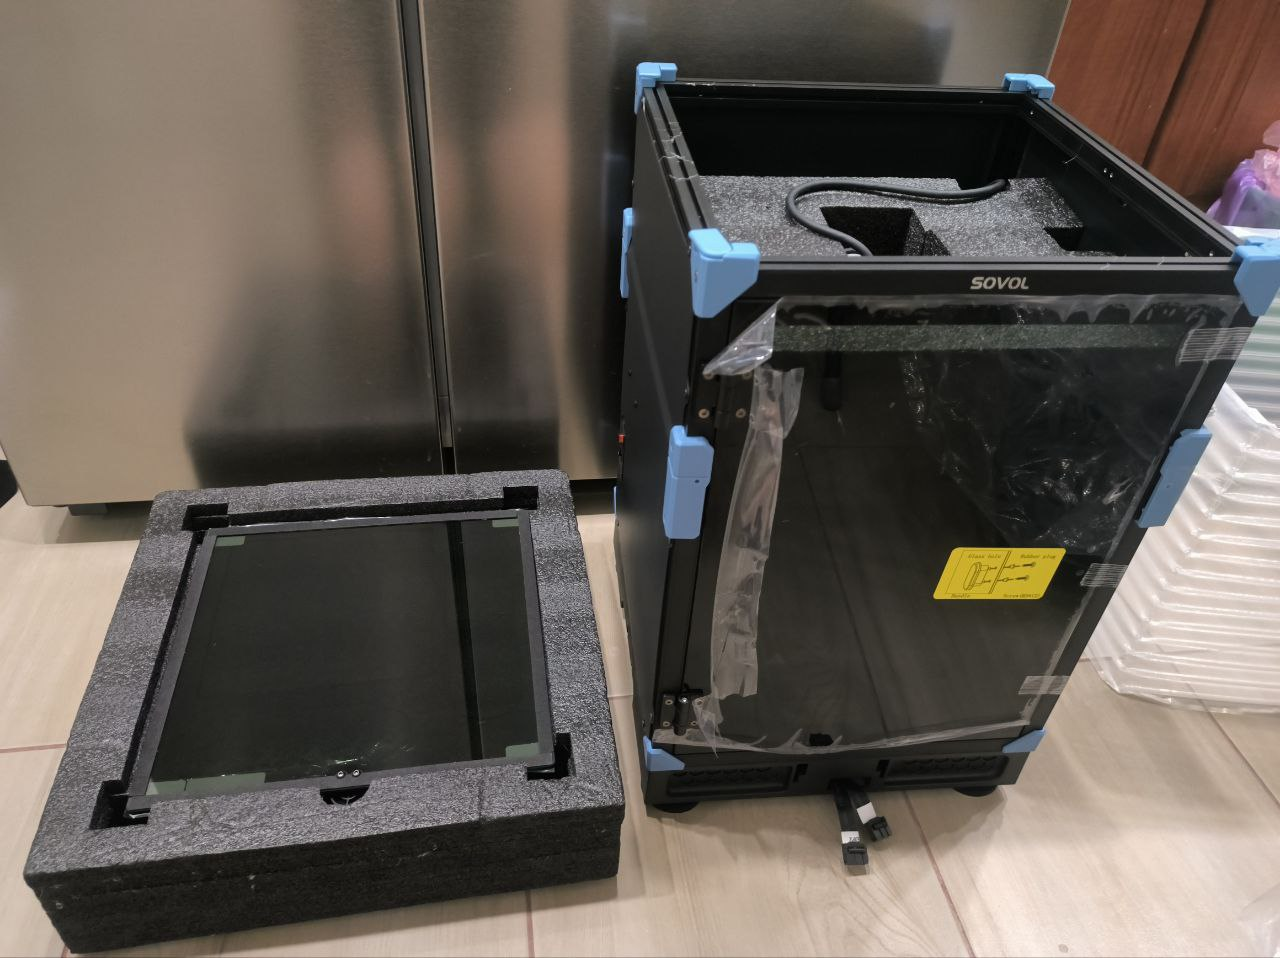
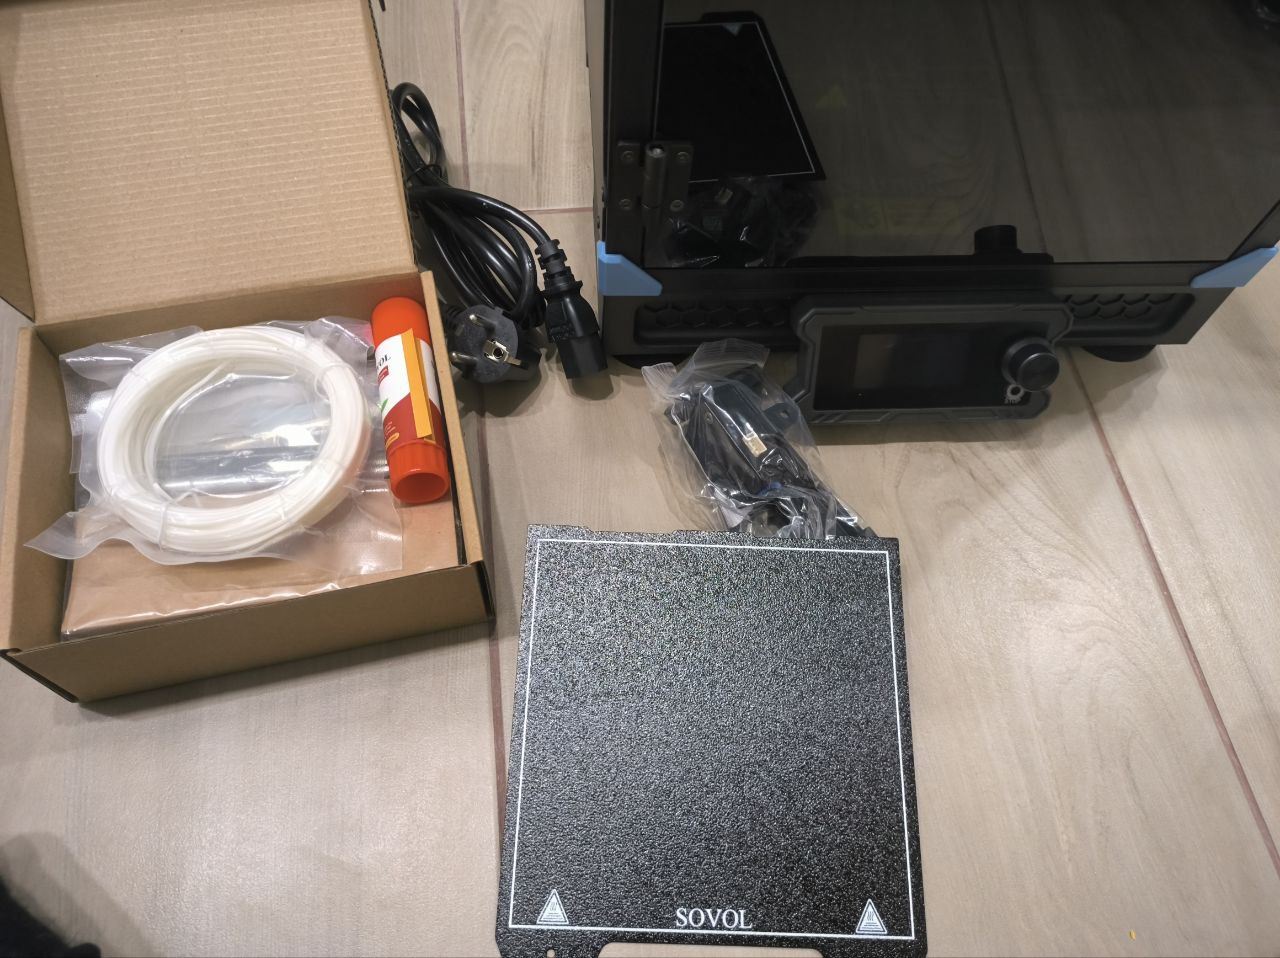
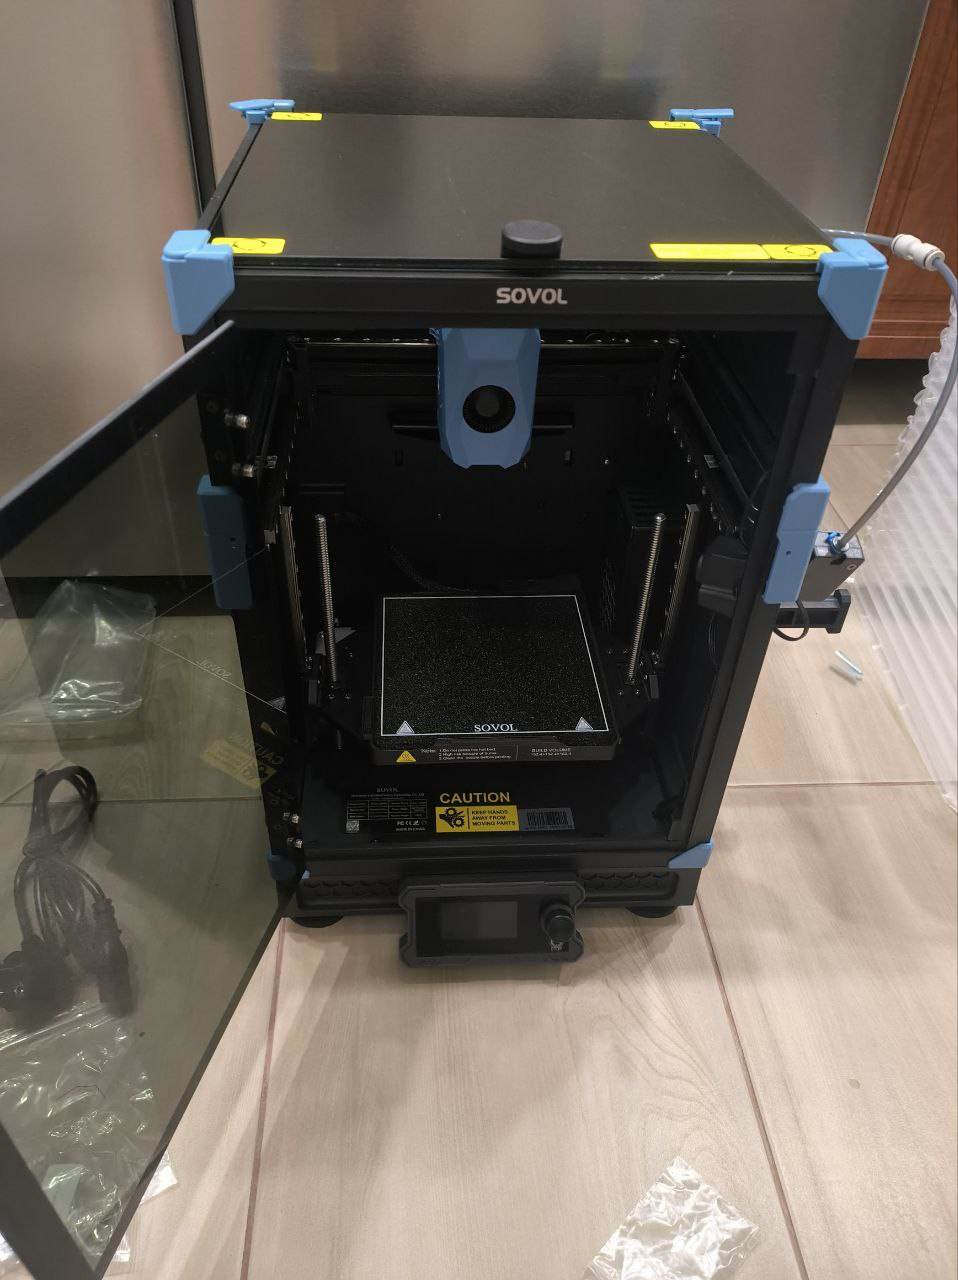
Приходит принтер в собранном состоянии, остается только прикрутить ручку дверцы, датчик филамента и катушкодержатель. Комплект поставки стандартный. Инструменты, кусачки, термопаста, клей, флешка, стяжки, инструменты, пара запасных сопел, смазка, термопаста. Порадовали калибровочные шайбы для выравнивания стола.
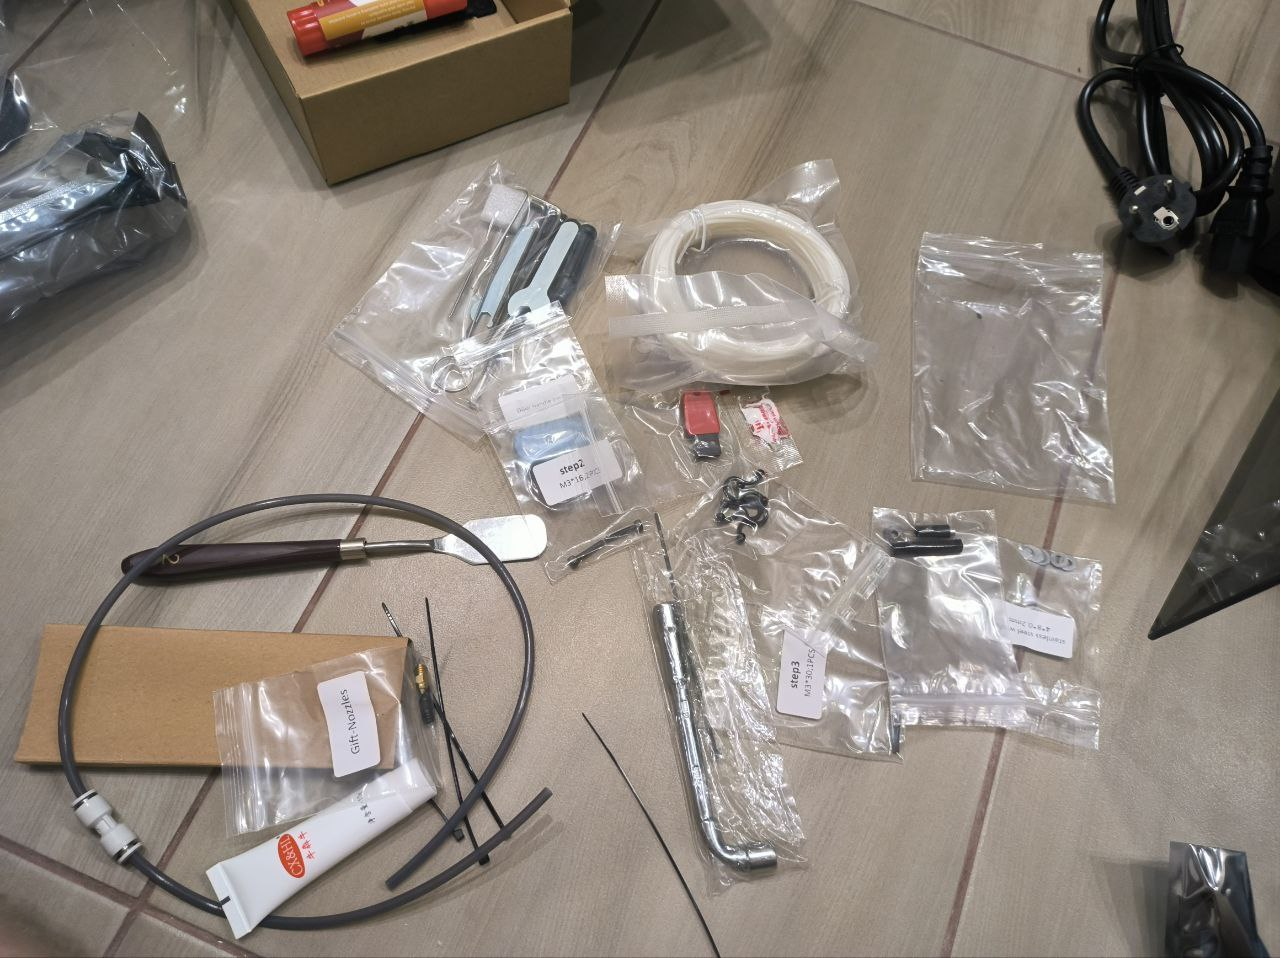
В остальном ничего необычного, стандартный набор для того, чтобы начать печать. Ещё в комплекте небольшой моток гипер-ПЛА, чтобы напечатать бенчи или что-то подобное.
Сразу возникает вопрос — для чего покупать принтер с таким маленьким столом за цену среднеразмерного?
Для начала стоит взглянуть на его оснащение.
Стол имеет нагреватель мощностью 1000W и нагревается практически мгновенно, плюс благодаря этому воздух внутри камеры прогревается за 20 минут до температуры выше 50 градусов.
Драйвера установлены ТМС 5160 и поддерживают питание 48в (из коробки питание 24 вольта). Моторы 42-48 на целых 4 ампера. Установлена дополнительная турбина для бокового обдува модели. В печатающей голове в качестве датчика автоуровня применяется eddy, причём прошивка — это аналог eddy ng, соответственно оффсет определяется касанием сопла об стол. Горячая часть хитблока имеет длину 29 мм.
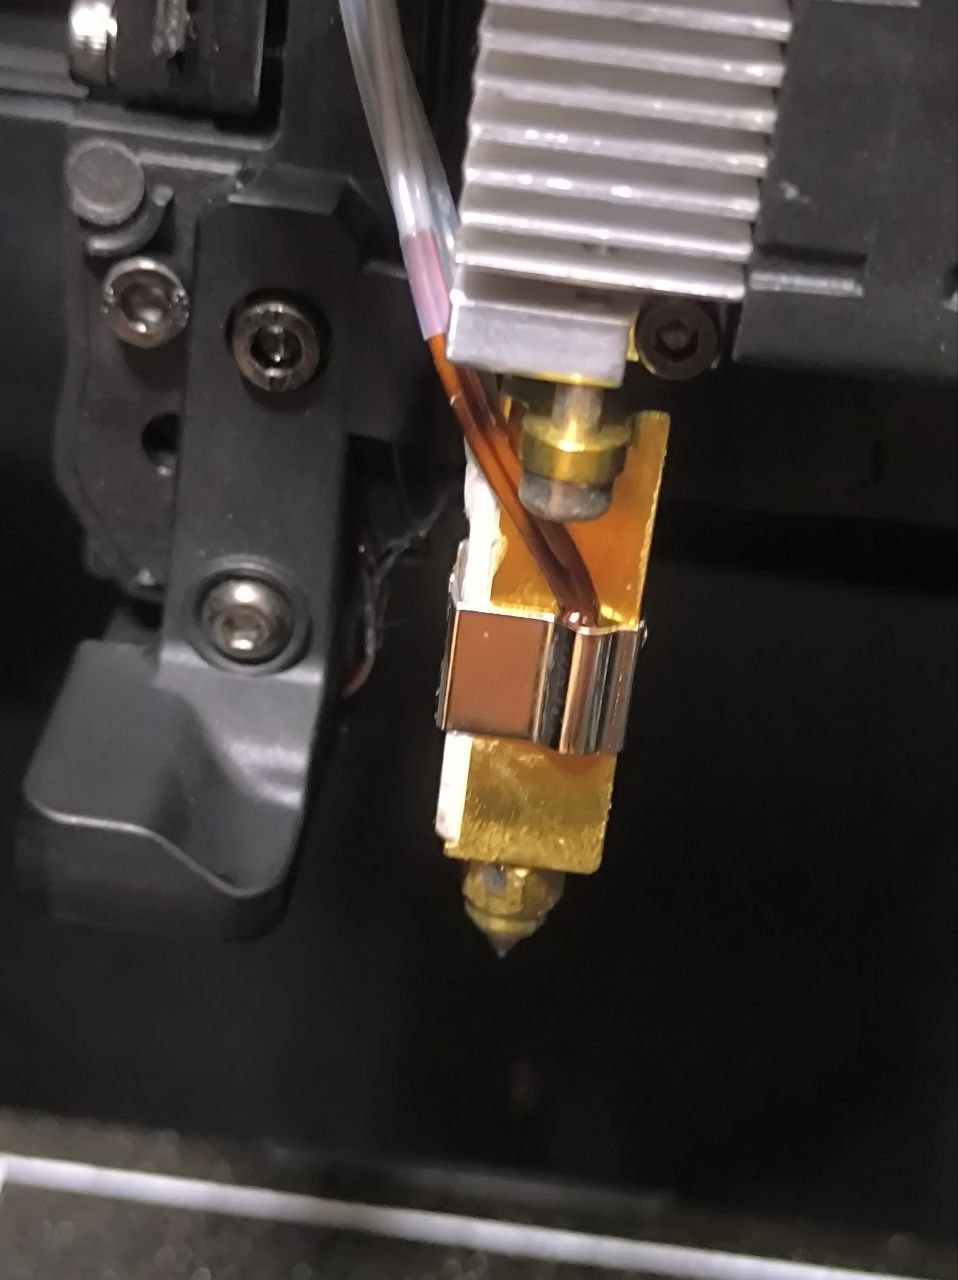
Начинаете понимать, к чему всё идет? Да, перед нами принтер с претензией на гоночные повадки. Но если оригинальный Voron zero имеет ещё меньше объём печати и подходит только для мелких моделей, то на Sovol вполне влезет среднеразмерная художка и инженерка. Ведь на самом деле у обычных принтеров всю площадь мы используем только при печати какой-то массовой продукции на потоке.
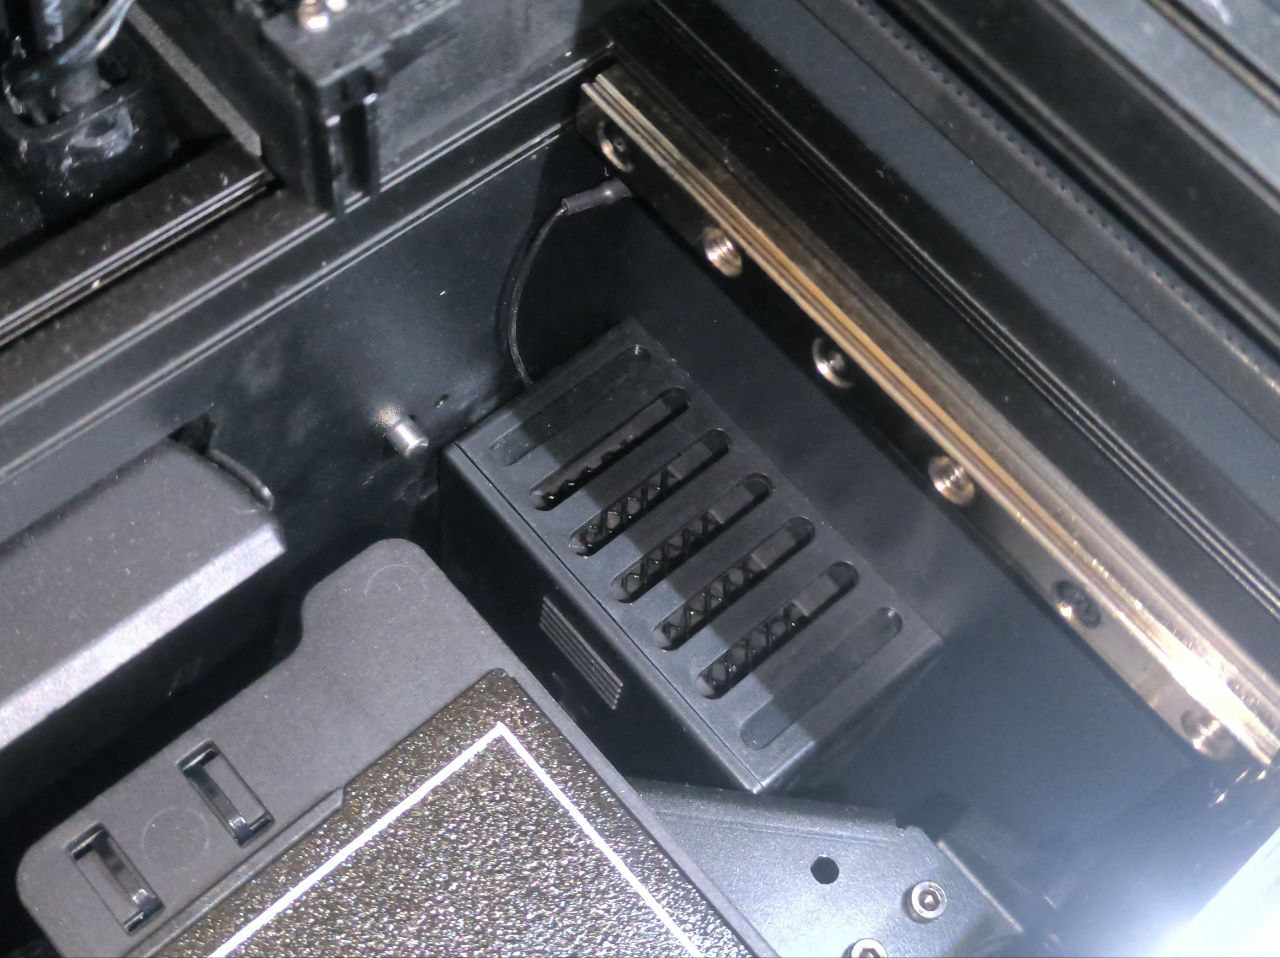
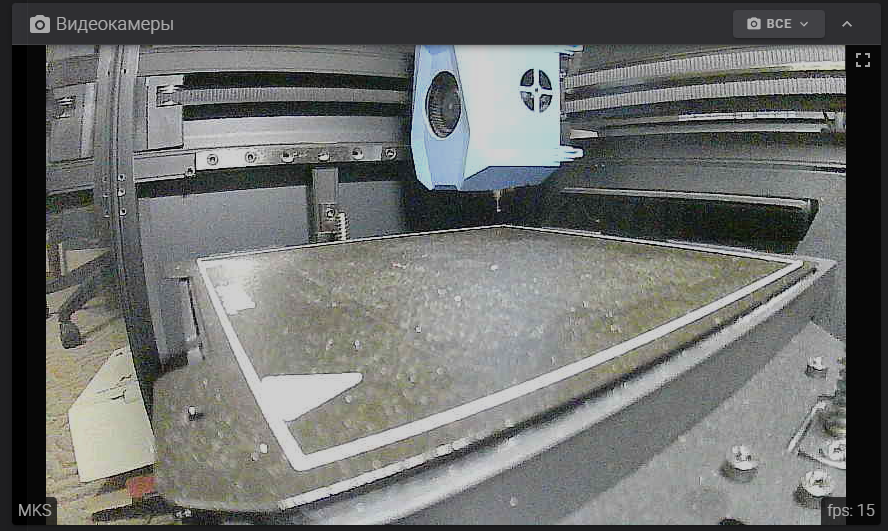
К тому же, у Нолика шикарная горячая пассивная камера, что делает его неплохим вариантов для инженерных пластиков. В базе имеется угольный фильтр, а отдельно можно докупить соволовский модуль для активного подогрева камеры. Видеокамера, ну, она есть. Достаточно для удаленной слежки за печатью.
Эксперимент-сравнение двух принтеров
Мне захотелось провести практический эксперимент. Какое-то время я печатал на этом принтере. Подобрал настройки для быстрой печати без потери качества. В данном случае я рассмотрю конкретный пример.
Известно, что при 15 и 5 scv шейперы будут разные. А меня интересует именно печать при 15 скв, потому что так быстрее, а механика принтера вполне позволяет такое.
Для этого в конфигурации я меняю раздел [resonance_tester] на такой:
[resonance_tester]
accel_chip: lis2dw
probe_points:
76, 76, 30
accel_per_hz: 100
min_freq: 5
max_freq: 150
max_smoothing: 0.25
hz_per_sec: 1.0
accel_chip: lis2dw
probe_points:
76, 76, 30
accel_per_hz: 100
min_freq: 5
max_freq: 150
max_smoothing: 0.25
hz_per_sec: 1.0
раздел [input_shaper] записываю в таком виде:
[input_shaper]
#damping_ratio_x: 0.001
#damping_ratio_y: 0.001
[input_shaper]
#damping_ratio_x: 0.001
#damping_ratio_y: 0.001
в разделе [printer] меняю вот это значение на 15
square_corner_velocity: 15.0
square_corner_velocity: 15.0
После чего провожу калибровку шейперов и выбираю оптимальный по графикам.
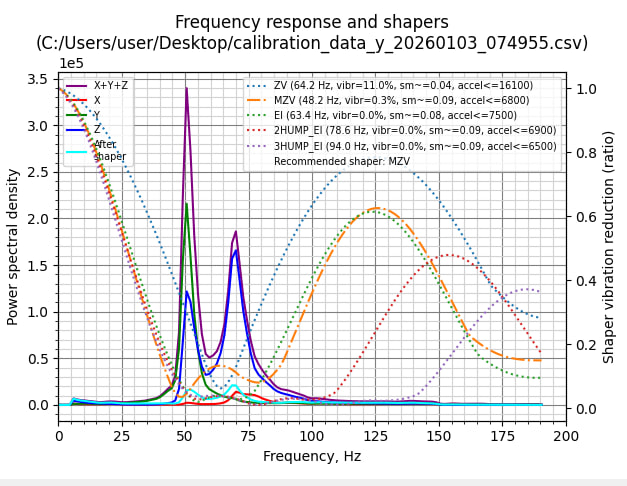
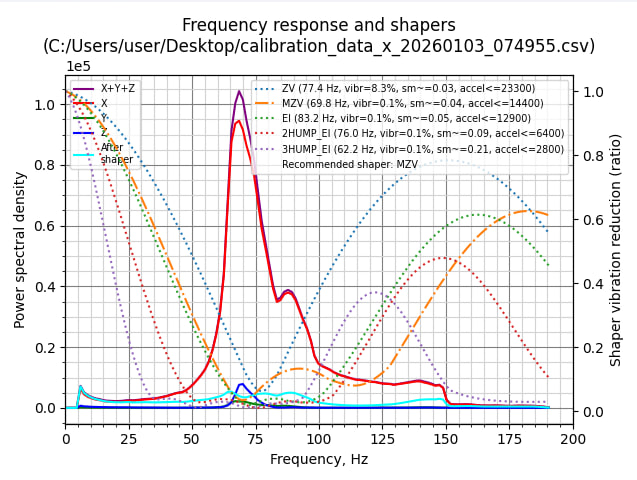
Не бог весть что для такого малютки, но почему так мало и откуда лишние пики — я буду разбираться потом, а сейчас мне нужно печатать.
Остановился на 7500 мм/с2 и 15 scv для внешнего периметра и поверхности, 50 scv для всего остального. Ускорения холостых перемещений 35000 мм/с2, поверхность 7500 мм/с2, а всё остальное 30000 мм/с2. Тест на максимальный объёмный расход показал пропуски экструзии на PETG только после 44 кубических миллиметров, соответственно, рабочий показатель я выбрал 35 мм3/с.
Мы знаем, что скорость печати — это совокупность высокого объёмного расхода и быстрых линейных перемещений. В качестве оппонента для сравнения я выбрал ender 3 v3.
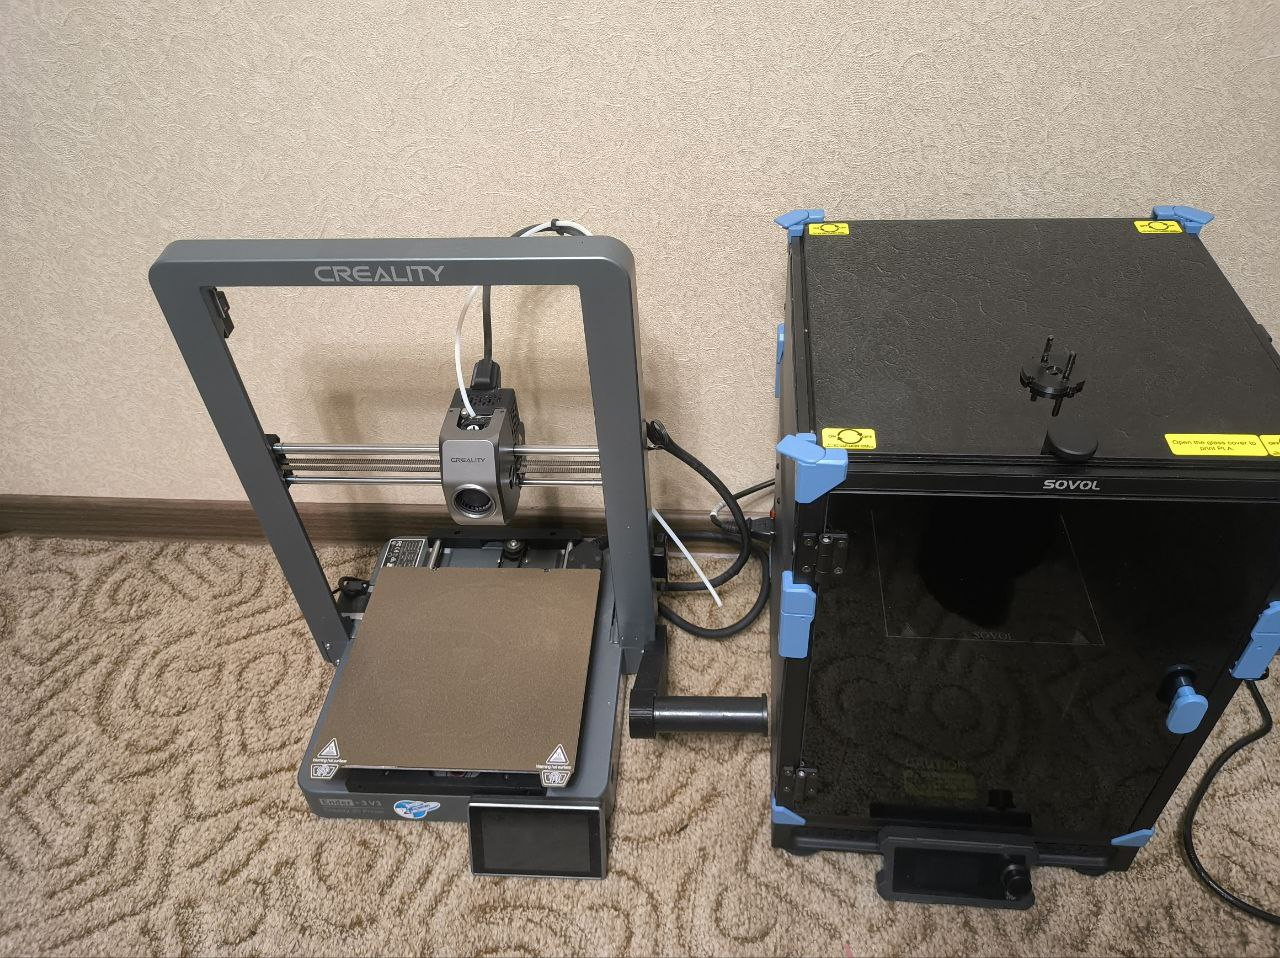
Это современный «дрыгастол» с кинематикой core XZ: 25000 мм/с2, 700мм/с и 35 scv на холостые перемещения и 5scv на остальное, 9000 мм/с2 внешняя стенка и поверхность, остальные ускорения 18000. Объемный расход на PETG 20 мм3/с. По скорости печати он примерно равен creality K1 (ничего быстрее в подобном размере у меня нет). Область печати у него 220х220, что более чем в 2 раза превышает показатели нашего Нолика.
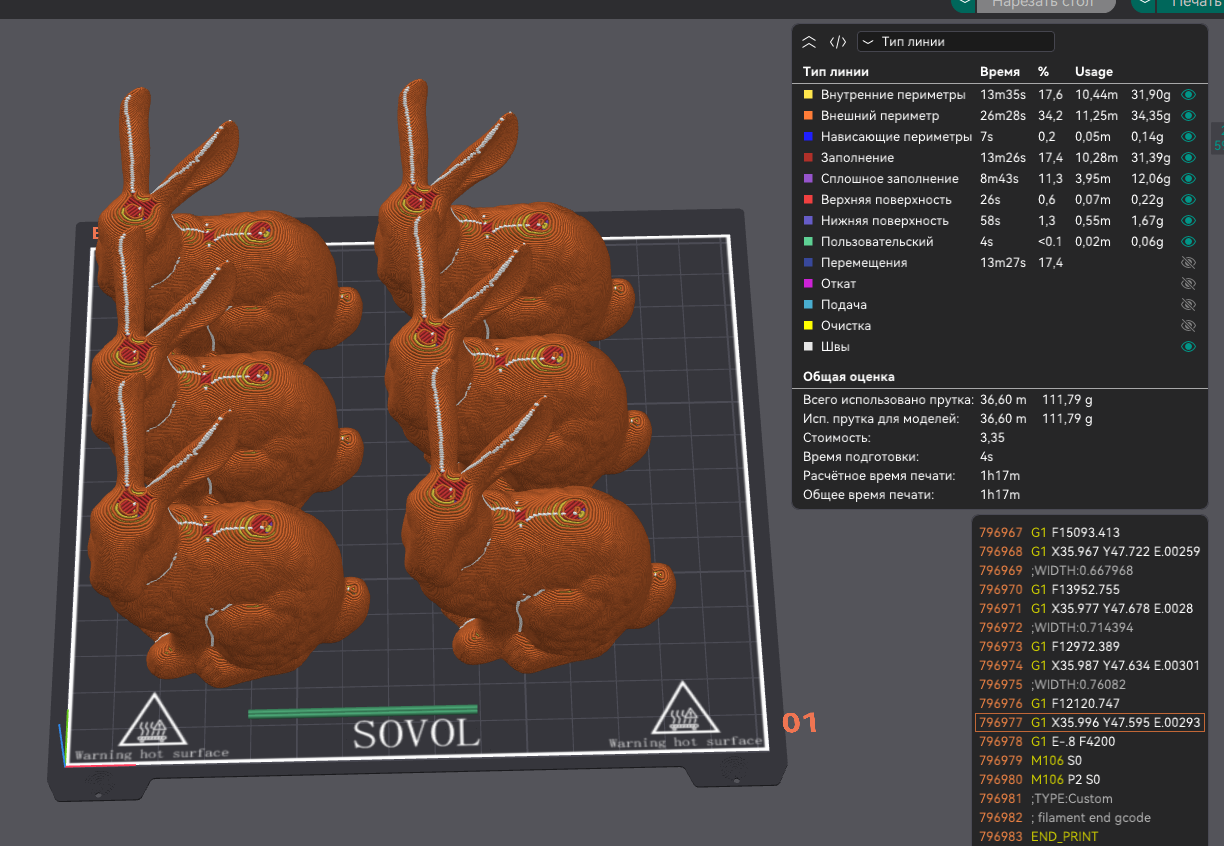
Заставлю весь стол модельками, например, кроликами, и посмотрю, что получится. Высоту слоя и ширину возьму побольше, 0.25 и 0.8, чтобы упереться в объёмный расход на относительно небольших скоростях. На Нолик влазит 6 штук, печататься всё будет 1 час 17 мин. На Эндер влазит 12 штук и печататься будет 3 часа 26 мин.
В пересчёте на равное количество это дает нам более чем 33% выигрыша во времени печати. Много это или мало? За время, пока Эндер делает 3 партии изделий, нолик сделает 4 партии! Это очень достойно.
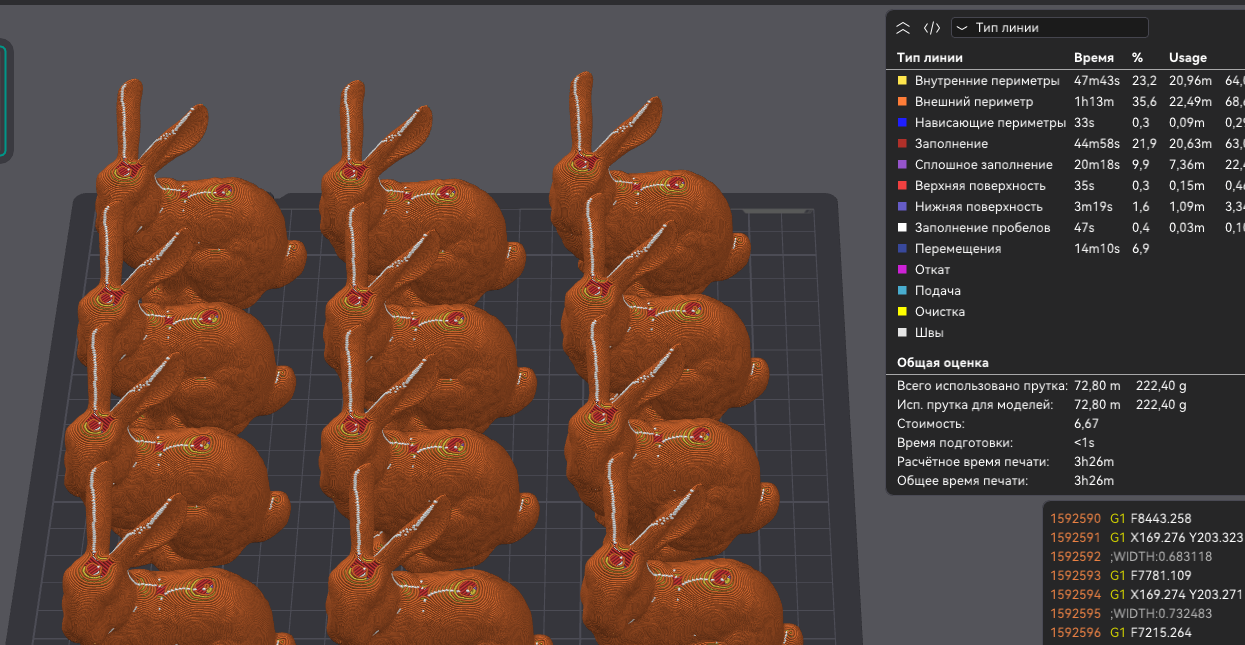
Хороший ли это вариант для фермы? Если не доставляет неудобство часто снимать со стола изделия и перезапускать печать, то это отличный вариант.
Что с надёжностью? Я отпечатал на Нолике примерно 100 часов, это детский пробег, но нареканий у меня никаких нет. Оффсет определяет идеально, ничего не люфтит, не шумит, действительно собрано добротно. Чувствуется подход к мелочам.
Подробнее о печати
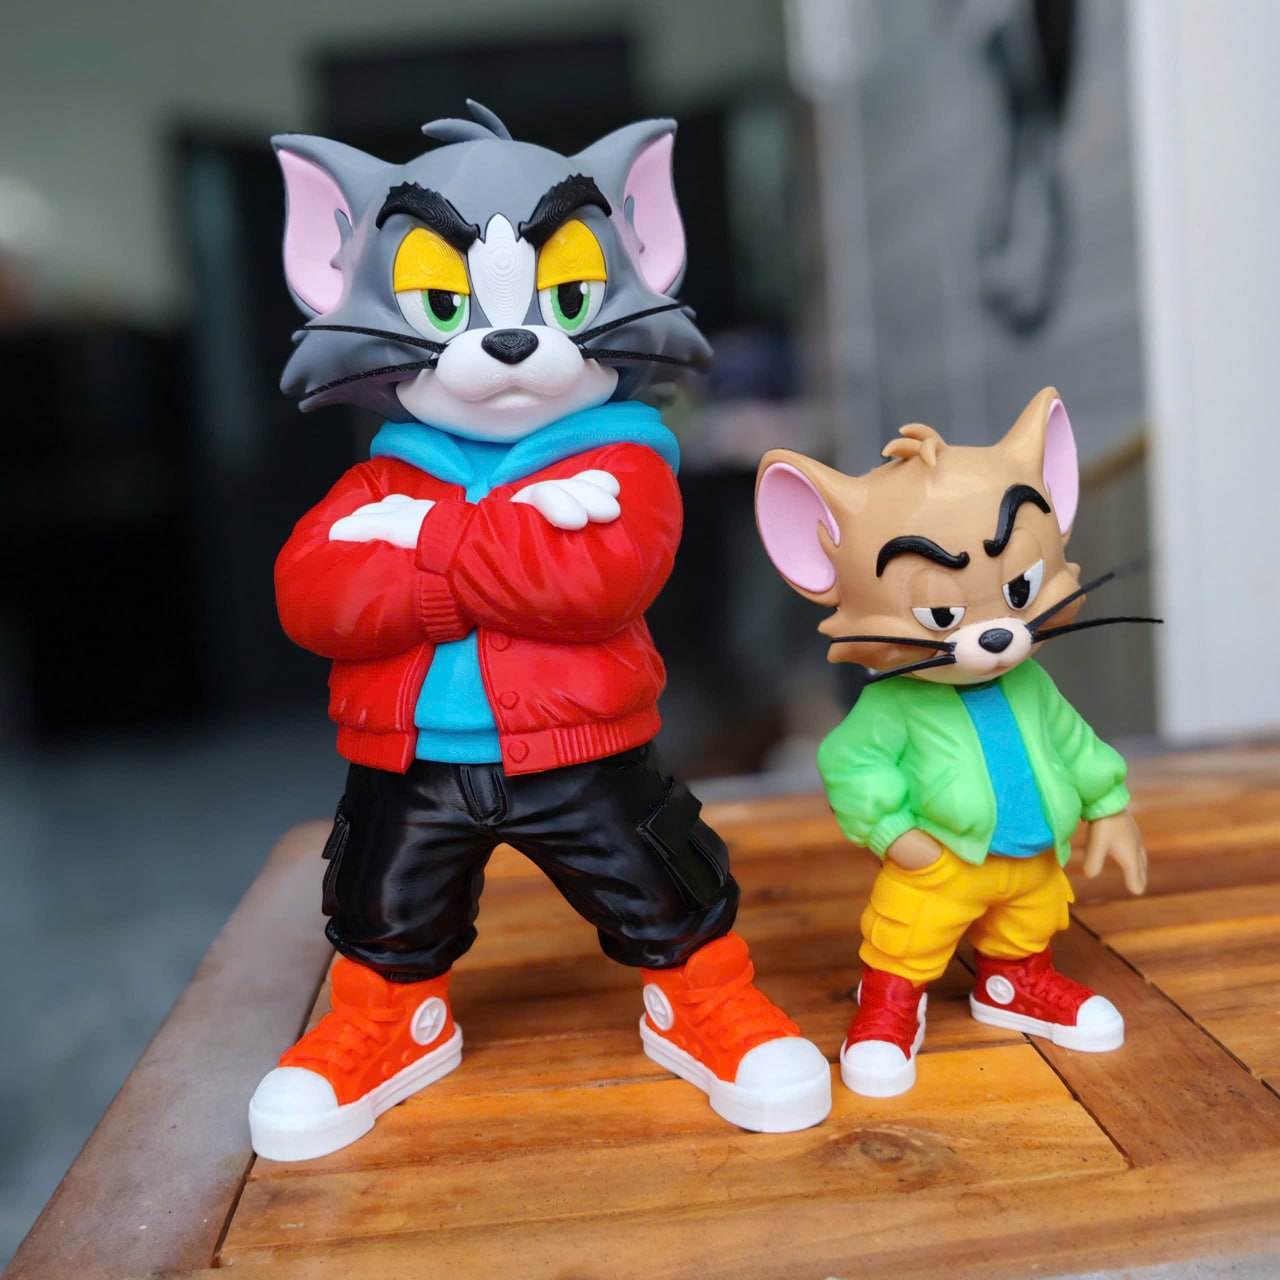
Первым делом мне хотелось напечатать на Нолике что-то большое. Да, большую игрушку на маленьком принтере. Я выбрал этот вариант с Томом и Джерри.
Они сборные, а значит, вполне себе по частям помещаются в рабочую область нолика.
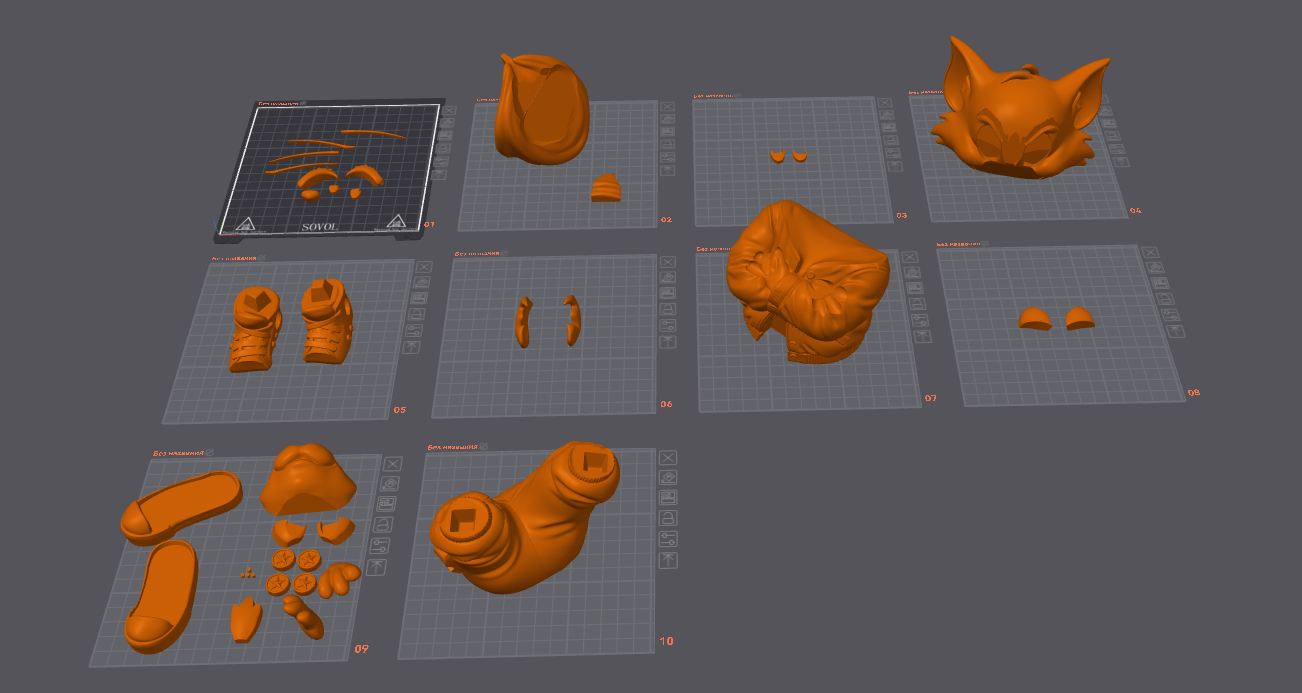
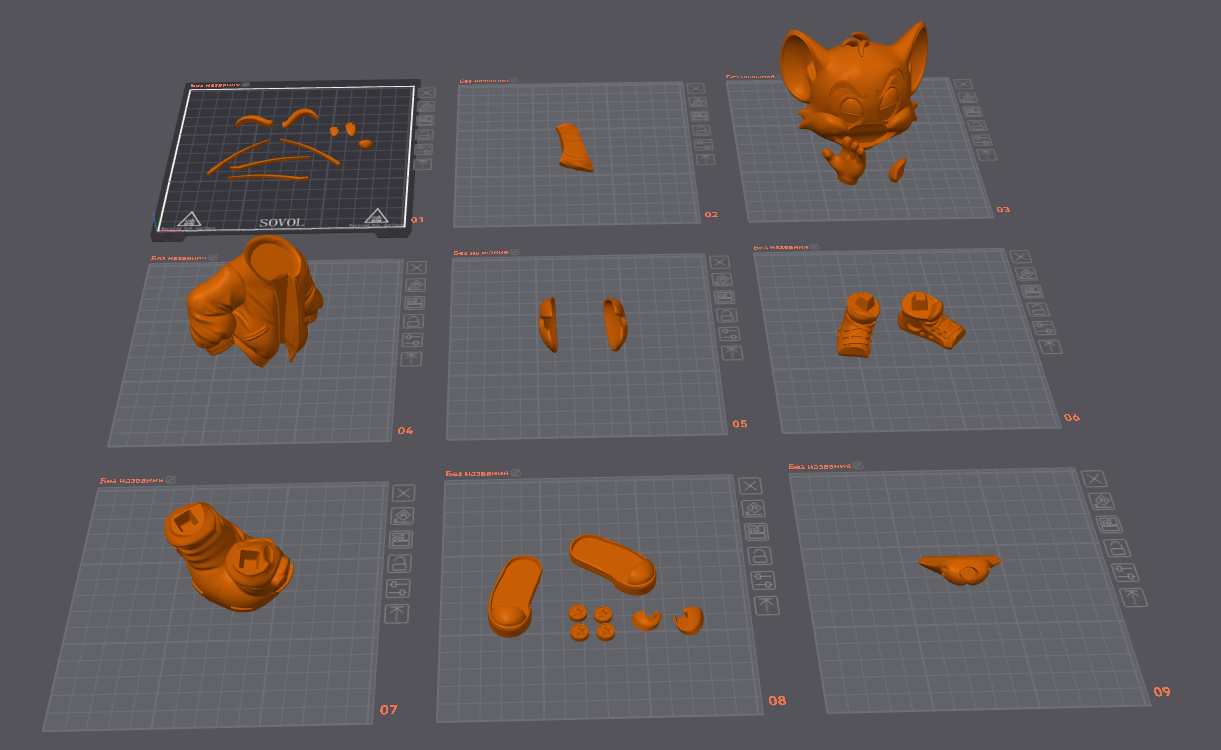
Напечатал я их буквально за пару дней, особо не зацикливаясь на процессе. Самая долгая печать составила 3 часа и 22 мин (куртка Тома). Склеил — и вот что получилось.
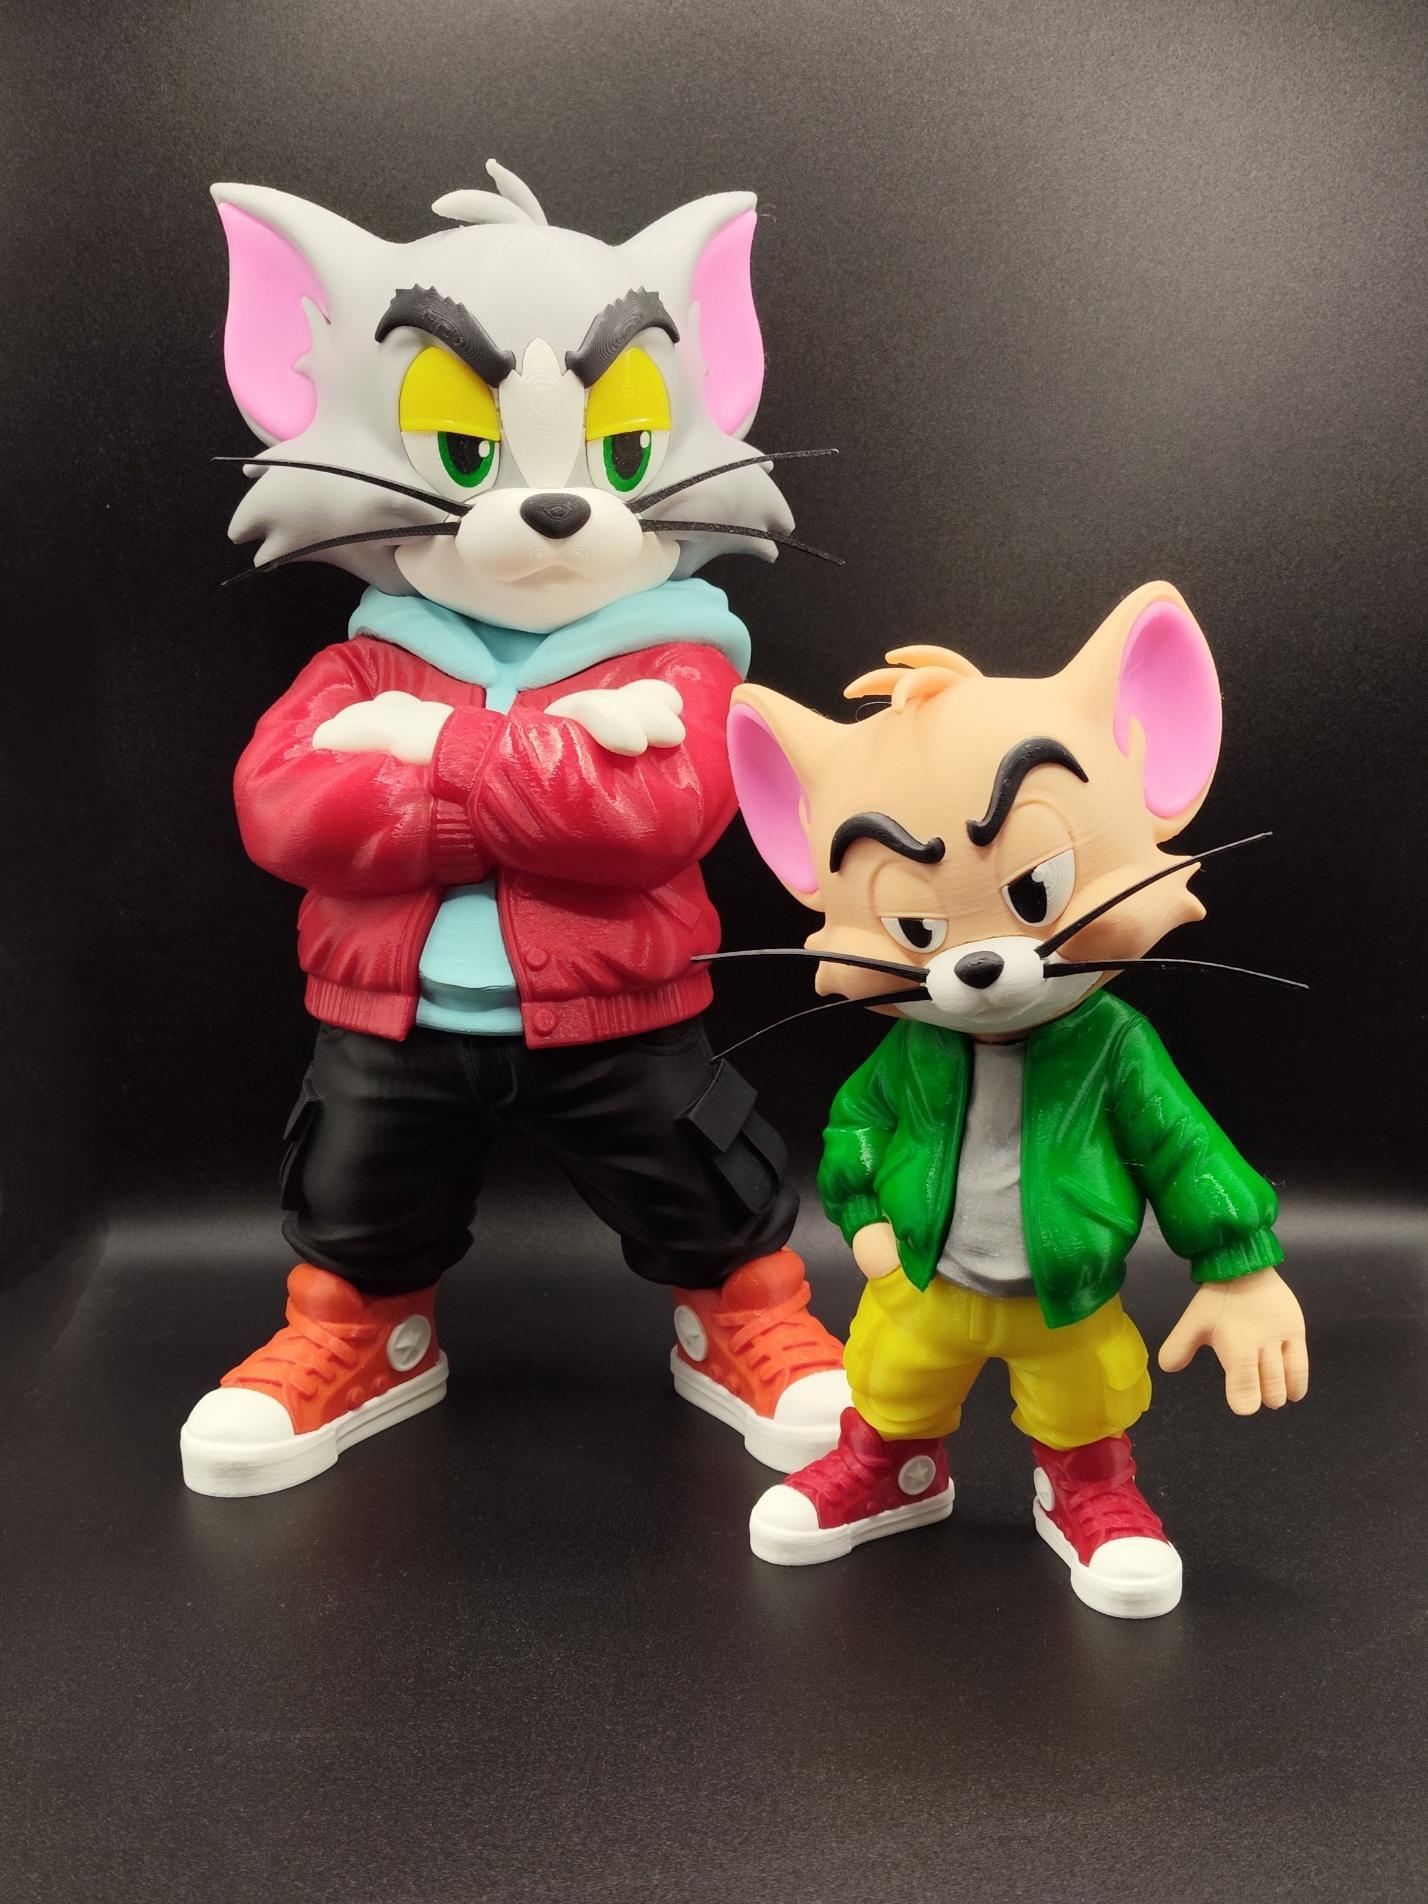
Кот высотой 29 см, мышь — 19 см. Многоцветная печать подобного заняла бы на порядок больше времени, потратила бы в разы больше материала, и качество всё равно было бы хуже.
Лично я давно открыл для себя сборные модели, которые мало того, что обычно красивее, качественнее и внезапно многоцветнее (потому что мы не ограничены классическим набором из 4 цветов), так ещё и позволяют делать их на любом принтере. Кстати, в этом случае принтер с большей областью печати нисколько бы не ускорил и не упростил печать, потому что всё равно каждый цвет пришлось бы печатать отдельно, а сама скорость печати ещё и ниже.
Ну что, Нолик всё ещё кажется неполноценным?
Есть и второй козырь в рукаве. В самом начале я сказал про возможность подключения 48 вольт. Так вот, это первый принтер у Sovol, который изначально проектировался для максимальных скоростей и имеет нативную поддержку 48В. Драйвера тут стоят 5160, да еще и с максимальным рабочим током 4,7А.
Куда столько? А это ещё одна фишка Нолика. Шаговые двигатели с очень низкой индуктивностью 0,6 mH и максимальным рабочим током аж 4А. В продаже таких двигателей не найти, очевидно, это спецзаказ. Обдув тоже не подкачал. Мощная турбина 5020 в голове (как у sv08) и здоровенная турбина в заднем отсеке, которая дует на уровень последнего слоя. С охлаждением чего-либо в повседневной печати проблем точно не возникнет.
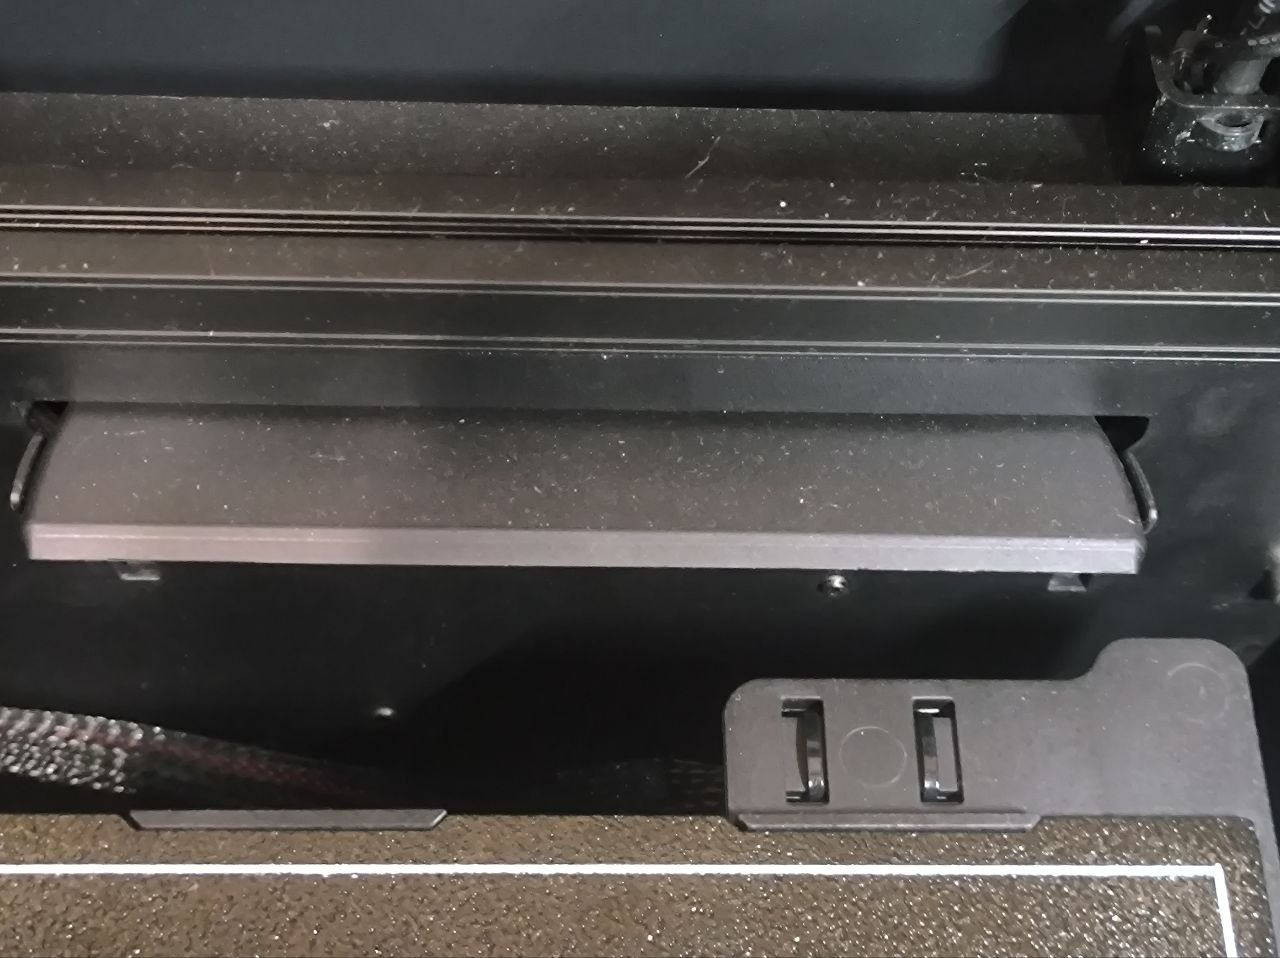
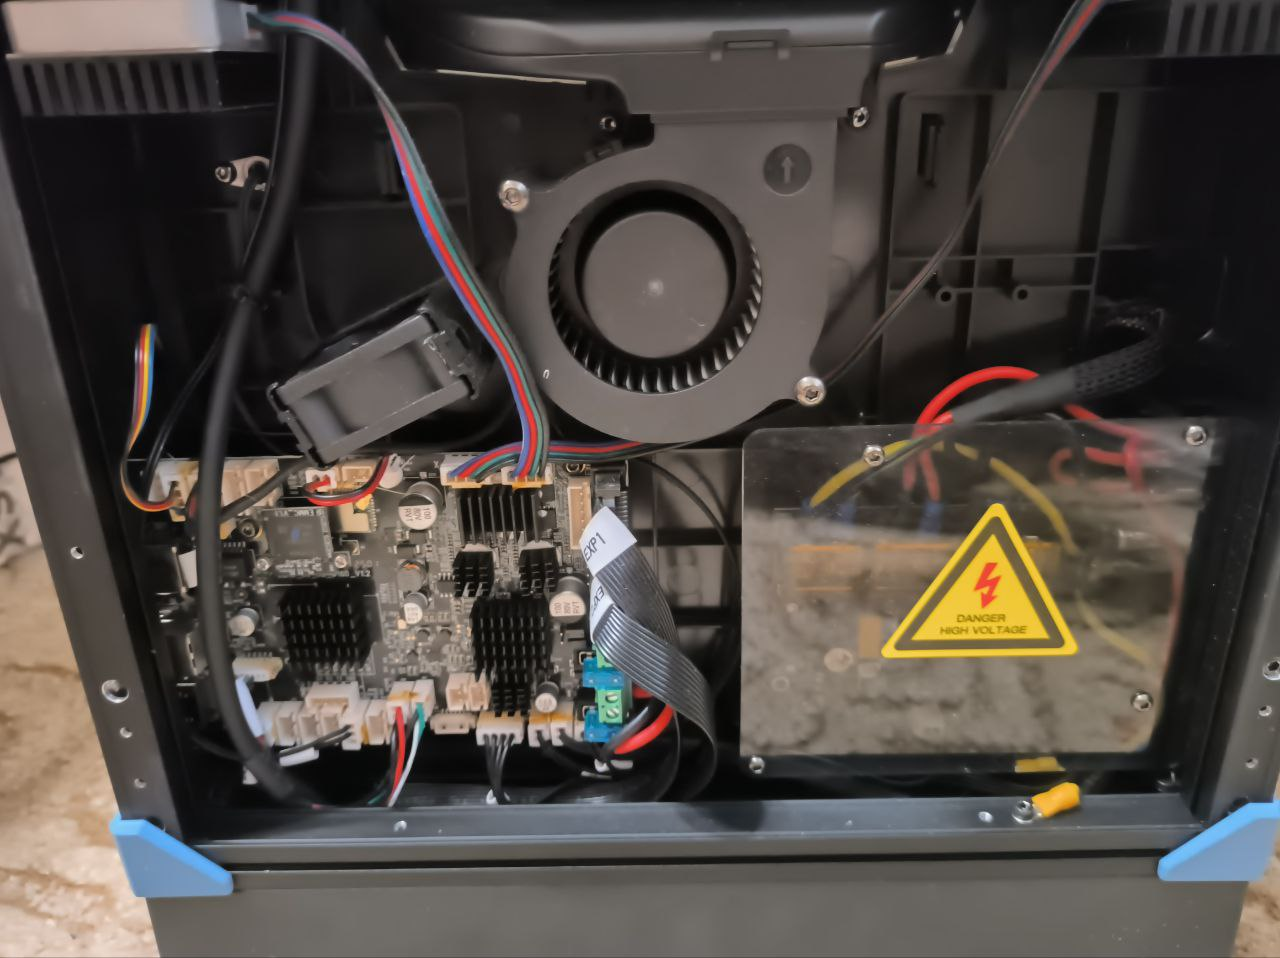
Появилось желание погонять? Нужно только добавить блок питания на 48 вольт. В идеале ему нужен вот такой блок формата UHP, который ставится в подвал:
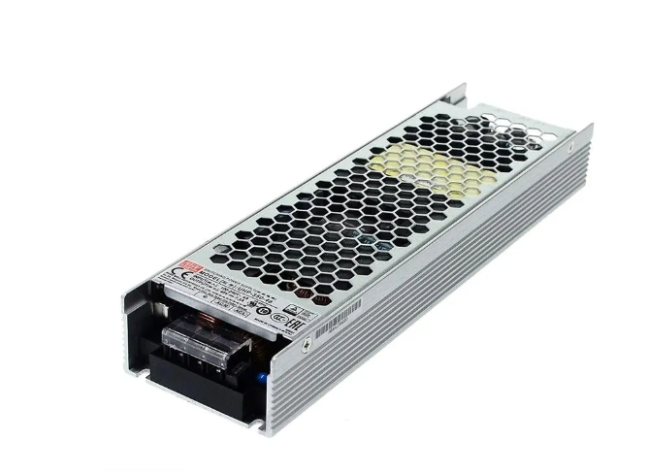
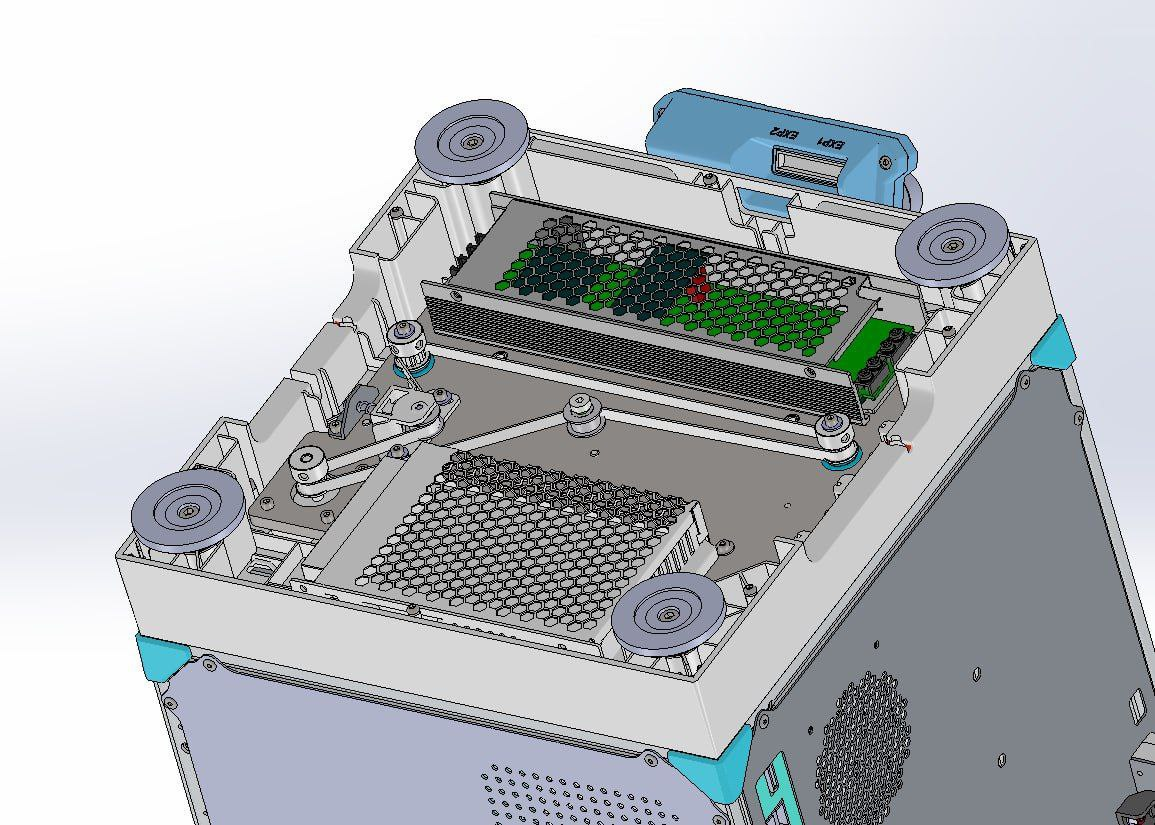
Изображение 3D модели любезно предоставлено @Jager_f.
Но экономия должна быть экономной, поэтому я решил установить классический LRS-350-48 от MeanWell.
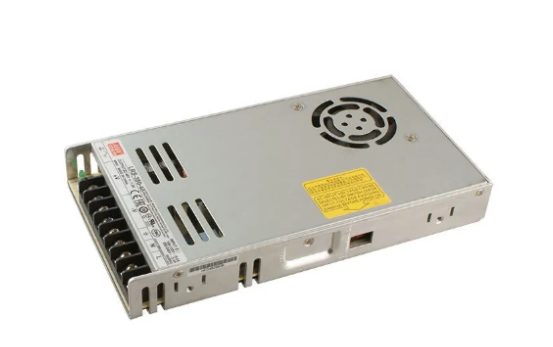
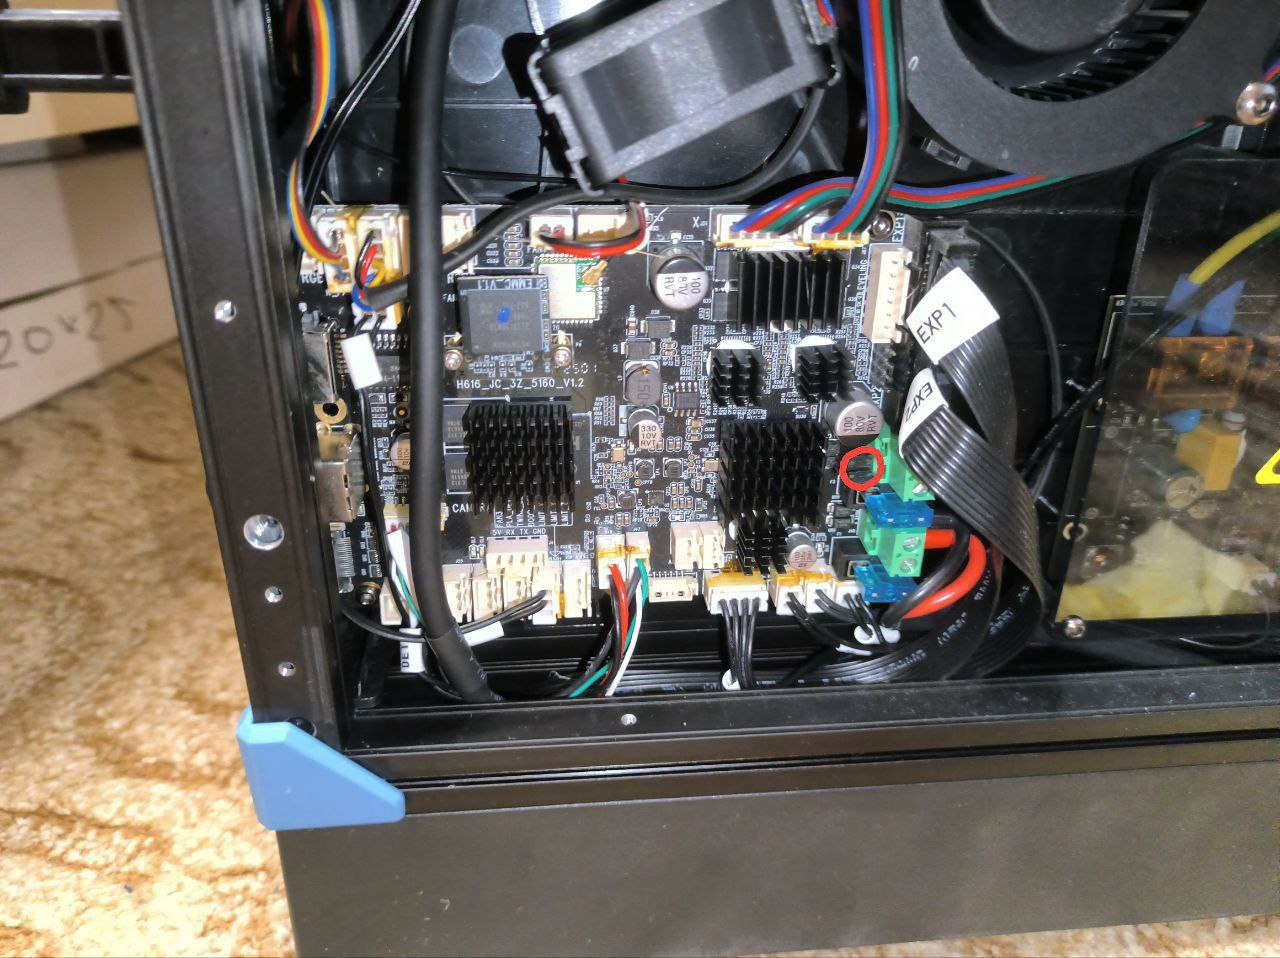
Места для него внутри корпуса нет. Поэтому я решил, что повешу его на задней стенке снаружи. Минимум вмешательства в конструкцию. Просто переключаем перемычки драйверов на питание от 48В (выделил красным кружком на фото) и подсоединяем 220В к блоку и 48 к плате. Всё. Даже ничего не нужно менять в конфигурации. Остаётся только смоделировать корпус для БП и распечатать его.
Для крепления нужно просверлить всего 3 отверстия, остальные используются штатные. Крепиться будет через пластиковые стойки, чтобы не перекрывать отверстия вентиляции.
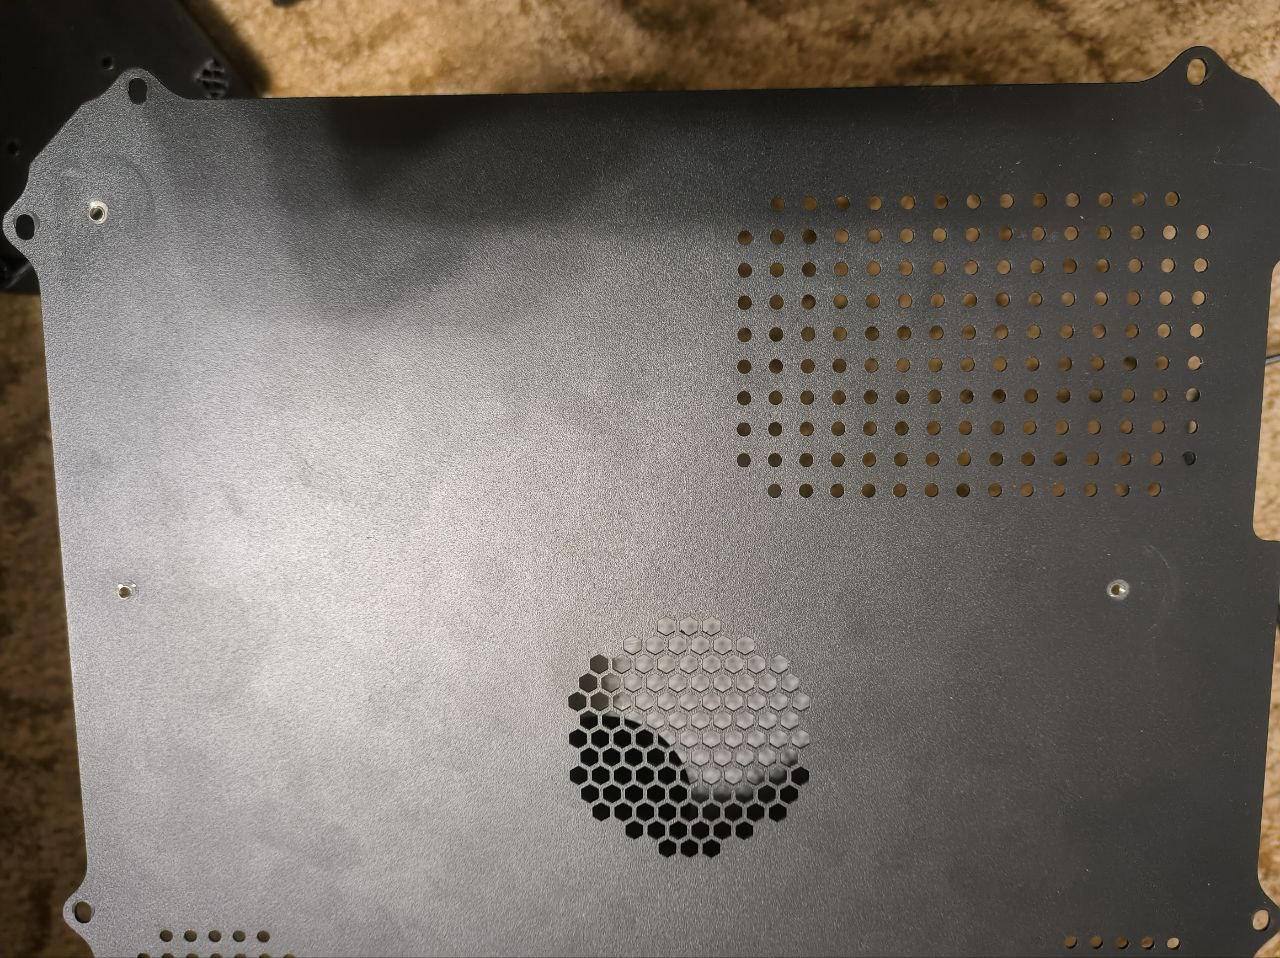
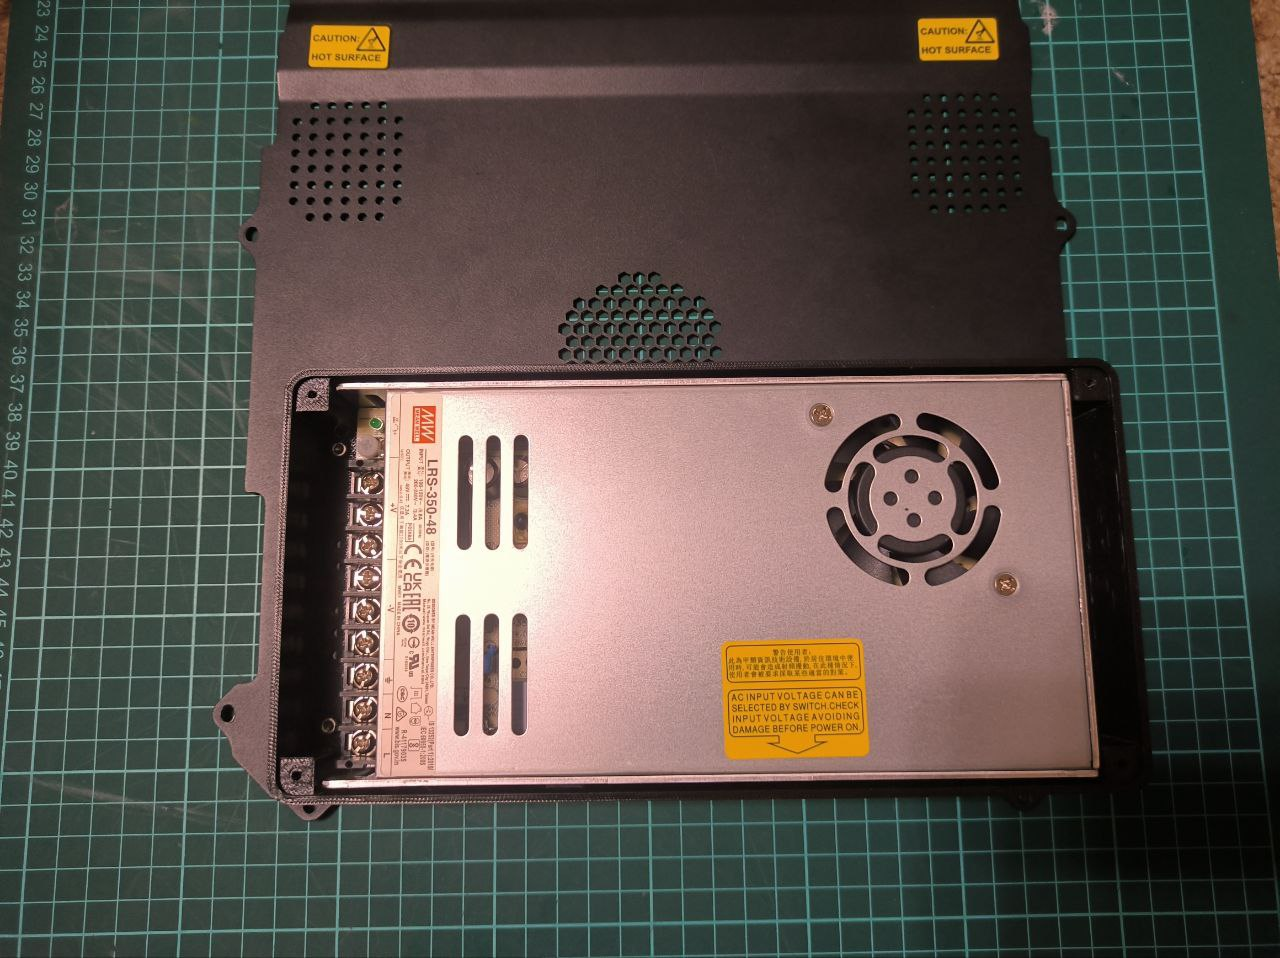
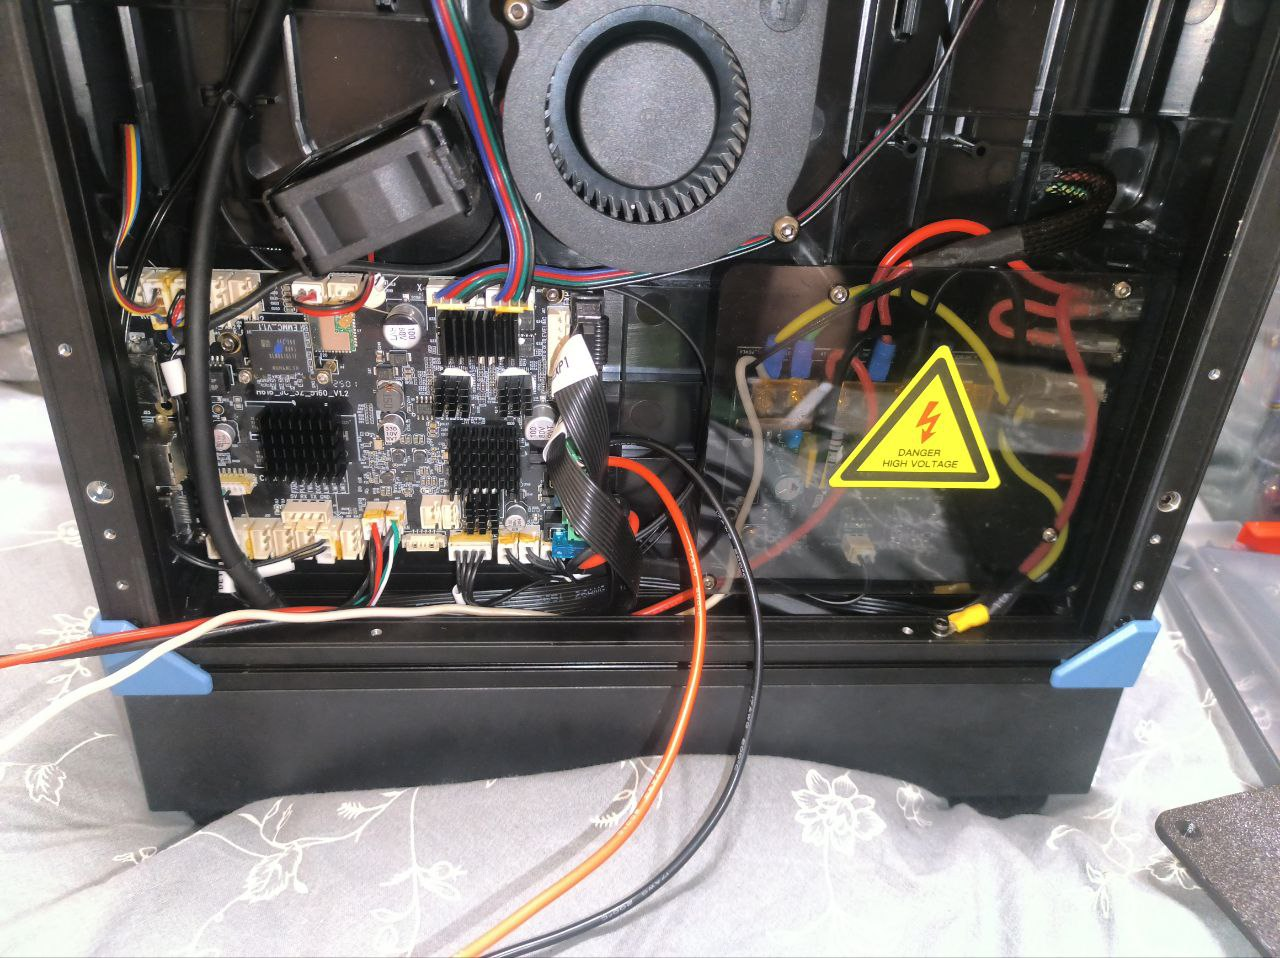
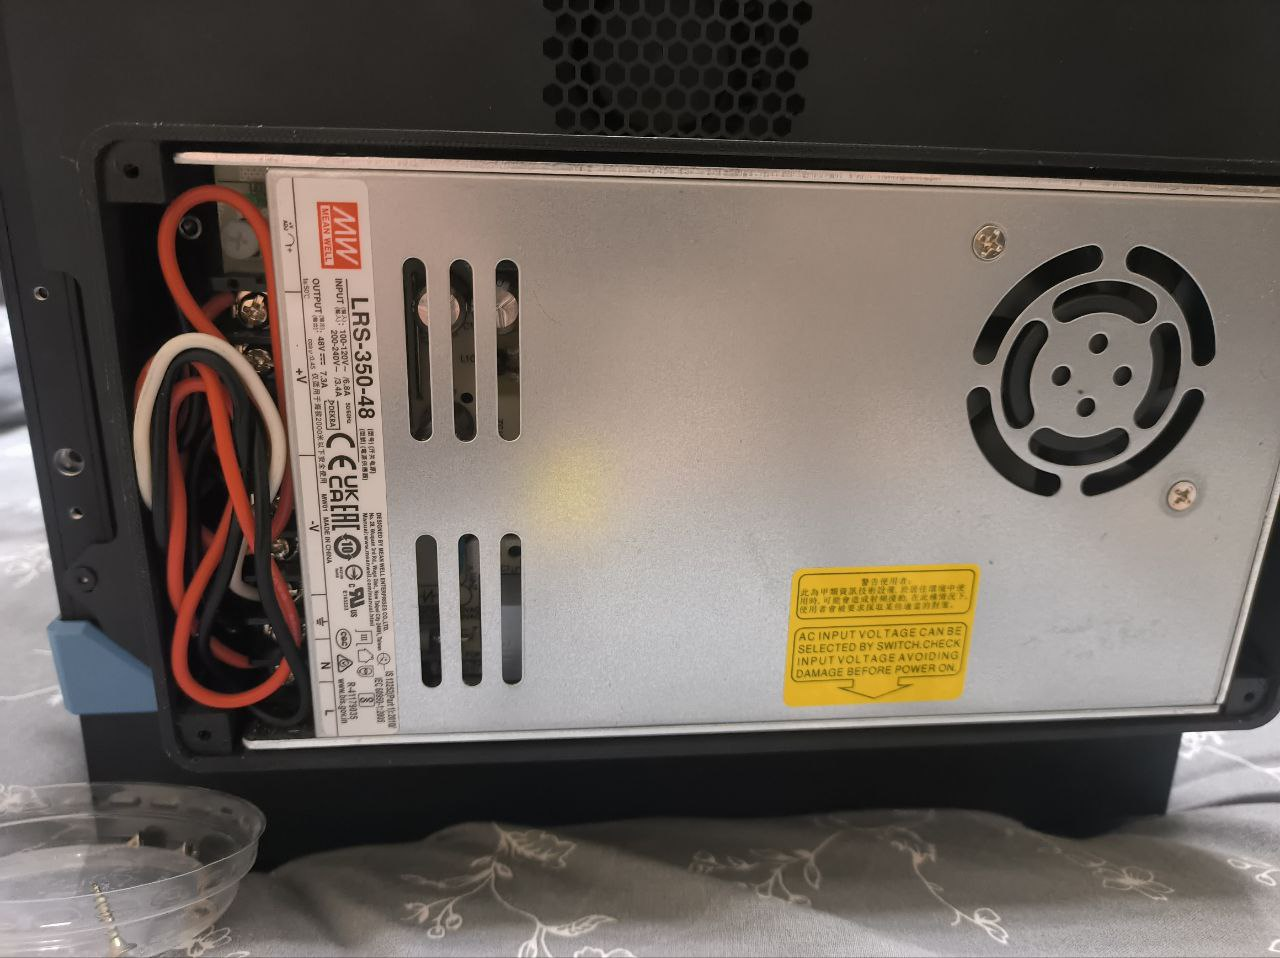
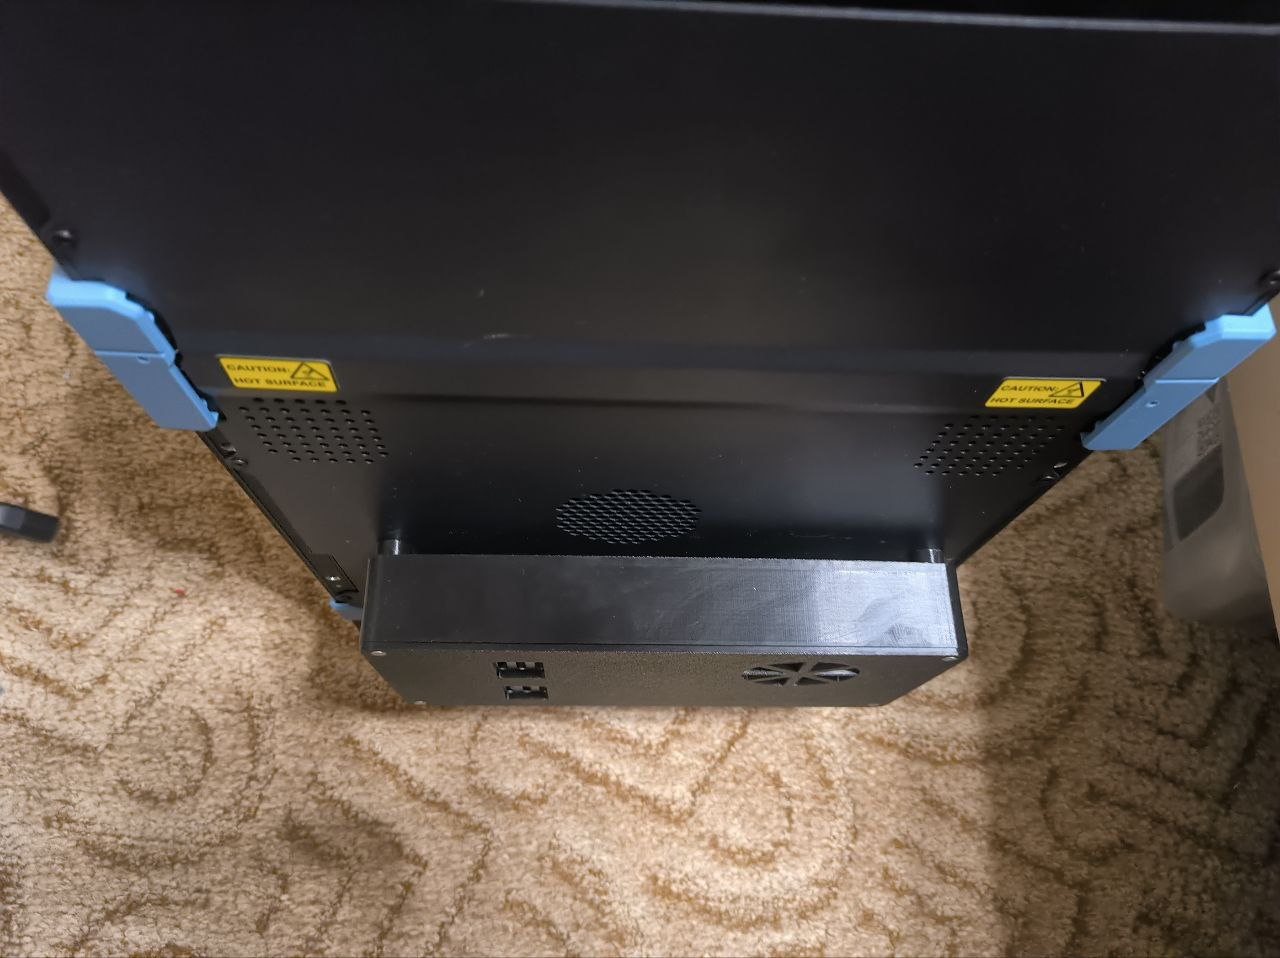
Вышло, как по мне, довольно неплохо.
Ну а дальше уже получилось выжать из него 80к ускорений и 185 scv. Бенчи печатается за 5.05 мин. Если облегчить голову, то думаю и 100к+ покорятся. Но такая печать — это скорее про возможности принтера, чем про качество. Однако я всё ещё в процессе оптимизации и, возможно, в скором времени получится создать такой профиль, при котором время печати удастся сократить ещё больше, относительно полученных на стоке результатов, при этом не потеряв в качестве.
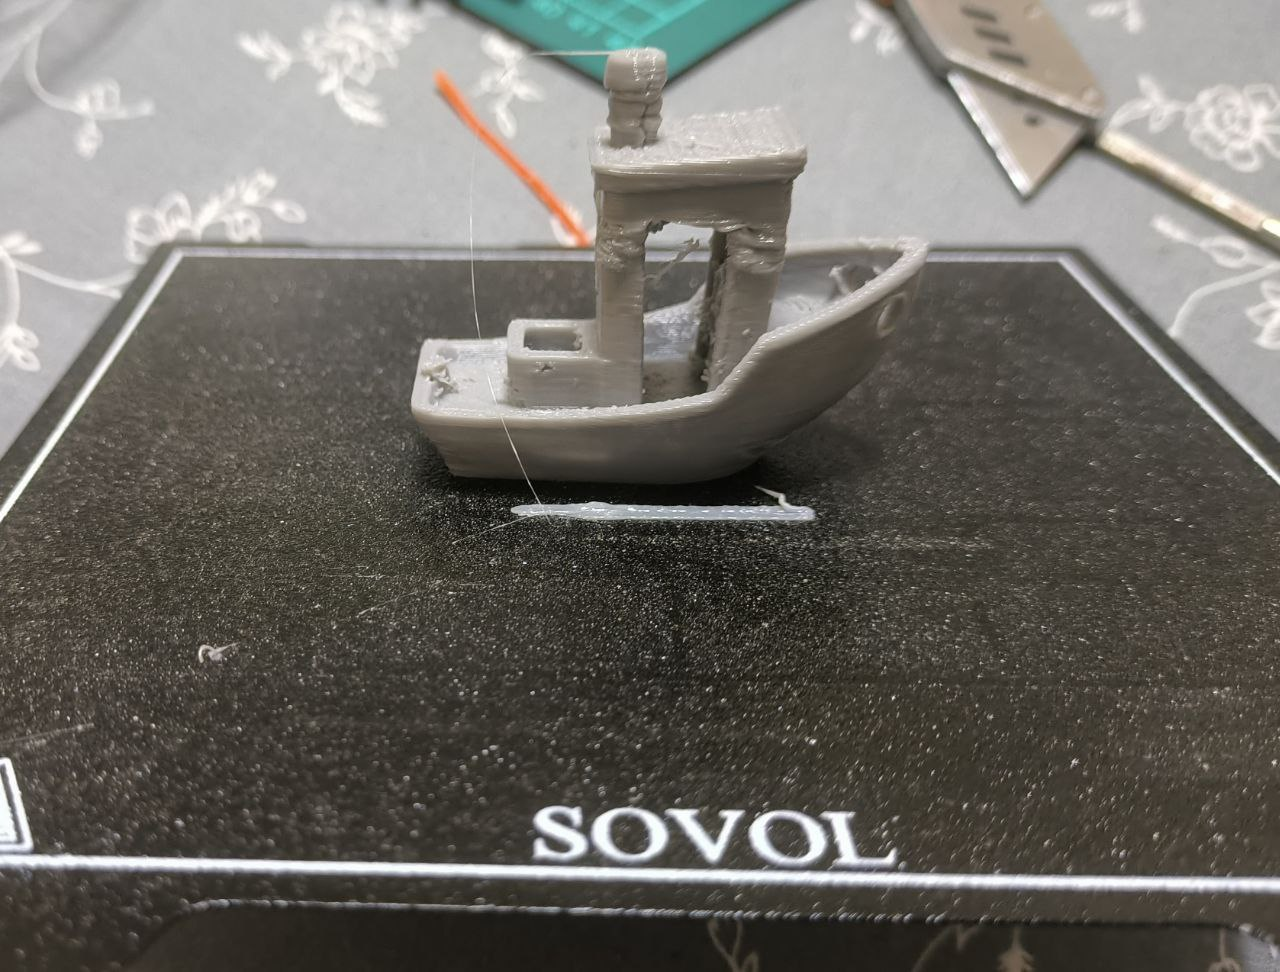
Тот самый 5.05 мин бенчи)))
Получается, что доплатив примерно 1,5 тыс. руб. (а именно во столько мне обошелся блок) и потратив немного времени на подключение, можно получить очень-очень быстрый принтер.
Снова обговорю надёжность полученного решения. Принтер на постоянной основе сейчас используется на 48 вольтах с током драйверов 3,5А. За 40 минут моторы прогреваются до 70 градусов и дальше температура держится около этой отметки. Электроника не перегревается. Посторонние шумы отсутствуют.
Теперь хотелось бы поговорить об альтернативах. Что могут предложить конкуренты за ту же цену? Да, это будут более крупные принтеры, возможно даже с активным подогревом камеры. Кажется, что Нолик должен стоить дешевле. Но на самом деле всё не так просто. Ни один из конкурентов не предлагает возможность перехода на 48 вольт. Для подобного там понадобится выкинуть всю начинку и поставить другую, при этом механика уже не выдержит увеличившиеся нагрузки. Придется усиливать механику. Далее придется увеличивать производительность печатающей головы, обдува.
Короче, в дикой природе рынка 3D-принтеров у Нолика нет готовых конкурентов. Остаётся только самосборный принтер Voron 0.2, китовая версия которого обойдется в полтора раза дороже, при этом мы получим ещё меньше принтера при более скромных характеристиках.
Личные впечатления
Мне правда очень понравилось практически всё в Нолике. То, как просверлены отверстия в профиле, как всё собрано. Понравилась плата, где для управления используется STM32H750 с частотой 400 МГц (она ограничена версией программного обеспечения, ибо сам процессор, судя по даташиту, может 480 Мгц).
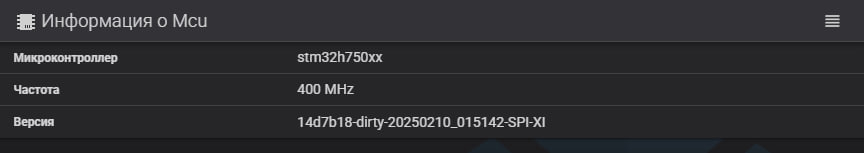
Ни один готовый принтер не предлагает такой мощной электроники и железа. Максимум, что я на нём переделаю, так это печатающую голову, дабы снизить вес и добиться ещё более высоких скоростей. Но это уже лично мои хотелки. Для обычного пользователя подобное не является необходимостью. Качество печати отличное. Повторяемость от печати к печати 100%. Запускаю печать на Нолике и точно знаю, что могу идти в другую комнату, а не следить за ним.
Быстрая печать в рекламе vs в реальности
Ещё немножечко отойду в сторону и поговорю о самом понятии быстрой печати. Из-за чего весь сыр-бор? Все эти маркетинговые числа по типу ускорений 20000 и скорости перемещений 600, которые обычно пишут производители в своих рекламных буклетах к принтерам, ни что иное, как грамотная ложь, но де-юре они вас не обманывают.
Поясню. Человек видит серьёзные числа в рекламе, покупает принтер, а тут оказывается, что с такими скоростями печатать не получается. Смотрит в стоковый профиль, а там ему предлагают скромные 5000 ускорений на внешний периметр и 8000 на всё остальное. И только перемещения стоят на 15000, но обычно и те тоже урезаны. Так же и сама скорость печати. Не 600, а 200 мм/с. И тут человек задается вопросом. А за что я платил, надо было покупать у конкурентов, вот они обещают точно быструю печать.
Поясню. Человек видит серьёзные числа в рекламе, покупает принтер, а тут оказывается, что с такими скоростями печатать не получается. Смотрит в стоковый профиль, а там ему предлагают скромные 5000 ускорений на внешний периметр и 8000 на всё остальное. И только перемещения стоят на 15000, но обычно и те тоже урезаны. Так же и сама скорость печати. Не 600, а 200 мм/с. И тут человек задается вопросом. А за что я платил, надо было покупать у конкурентов, вот они обещают точно быструю печать.
Отставить панику. Во-первых, как я отметил выше, скорость печати – это совокупность объёмного расхода пластика и линейных перемещений. Принтер может двигаться медленнее, но печатать деталь быстрее за счёт того, что он подает больше пластика в единицу времени.
Во-вторых, все готовые профили до безобразия кривые и неоптимизированные и преследуют лишь одну цель — запустить печать и напечатать. Это значит, что придется самостоятельно руками все настроить.
Возьмем для примера Орка слайсер. Первым делом вам нужно определиться с допустимым максимальным расходом (весы в помощь, в крайнем случае — встроенный в Орку тест на поток). У Нолика это 35 мм3/с на PETG. Величина эта находится в прутке, туда её и запишем.
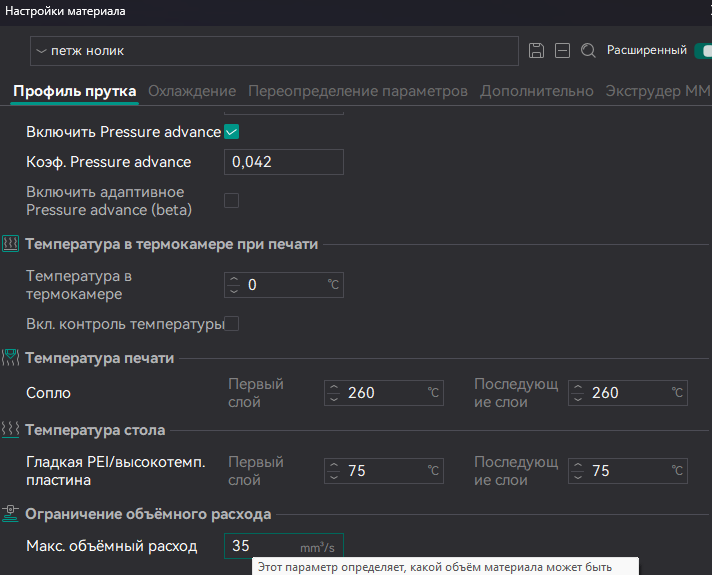
Следующим этапом берём высоту слоя и ширину, с которыми хотим печатать. Например: ширина 0.4 мм, а высота 0.2 мм. И делим объёмный расход на их произведение 35/0.08= 437,5. Это значит, такую максимальную скорость может развить при печати принтер с указанными параметрами (хотите больше, делайте высоту слоя ниже).
Скорости прохождения углов (SCV) подбираем по ощущениям. При работе принтера не должно возникать никаких ударов и других посторонних звуков. По умолчанию это 5 мм/с, пробуем постепенно повышать эту величину для каждого из пунктов. Увидите, как сокращается время печати. Но помните, что чем больше эта величина, тем сильнее скругляются углы и, соответственно, шейпер нужно будет подбирать под выбранный SCV. У Нолика это выглядит так
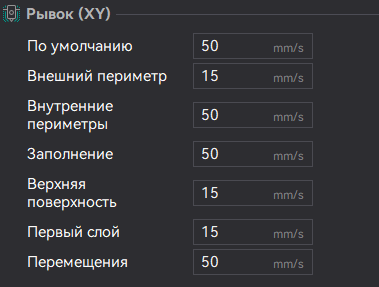
Максимальные ускорения тоже подбираются на практике. Постепенно повышаем и следим стабильно ли принтер отрабатывает. Именно таким образом можно получить те заветные величины, которые обещал производитель. К примеру, большинство принтеров на холостых перемещениях вполне способны выполнять обещанное.
Буквально за пару часов можно любой принтер некисло так ускорить, и если делать это без фанатизма, то ни ресурс, ни качество печати не пострадают. Поэтому я и сказал, что формально производители нас не обманывают, при определенных условиях и настройках, принтеры способны выдать заявленные показатели. А чего-то большего вам никто и не обещал.
Тема быстрой печати в настоящее время очень актуальна. Каким путем пойти – каждый должен решать для себя сам. Кто-то устанавливает огромный хотенд, кто-то — более мощные моторы, кто-то делает всё перечисленное вместе. Итог один: это позволяет экономить самый ценный наш ресурс – время.